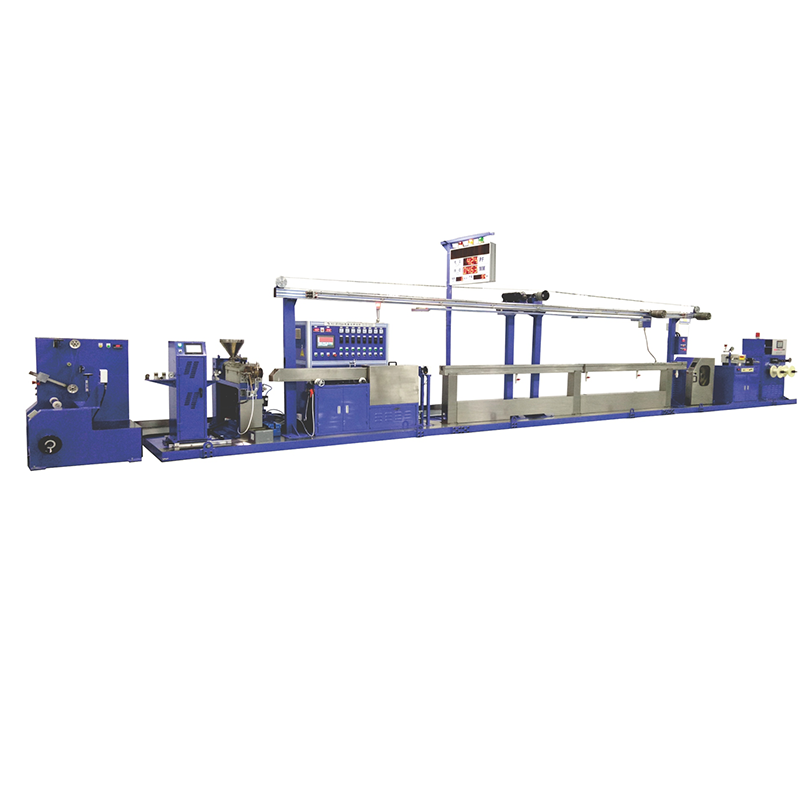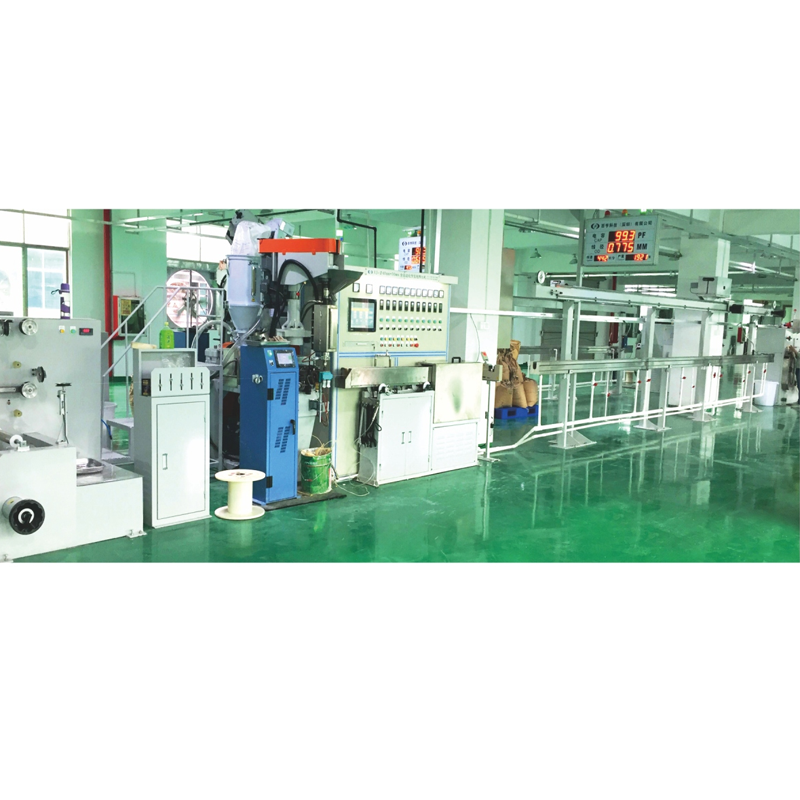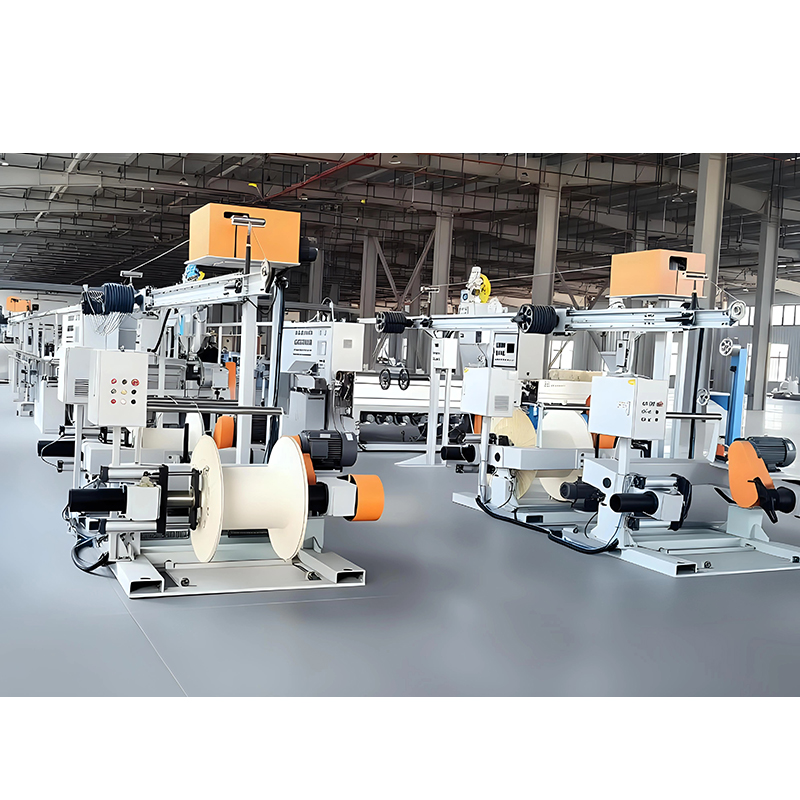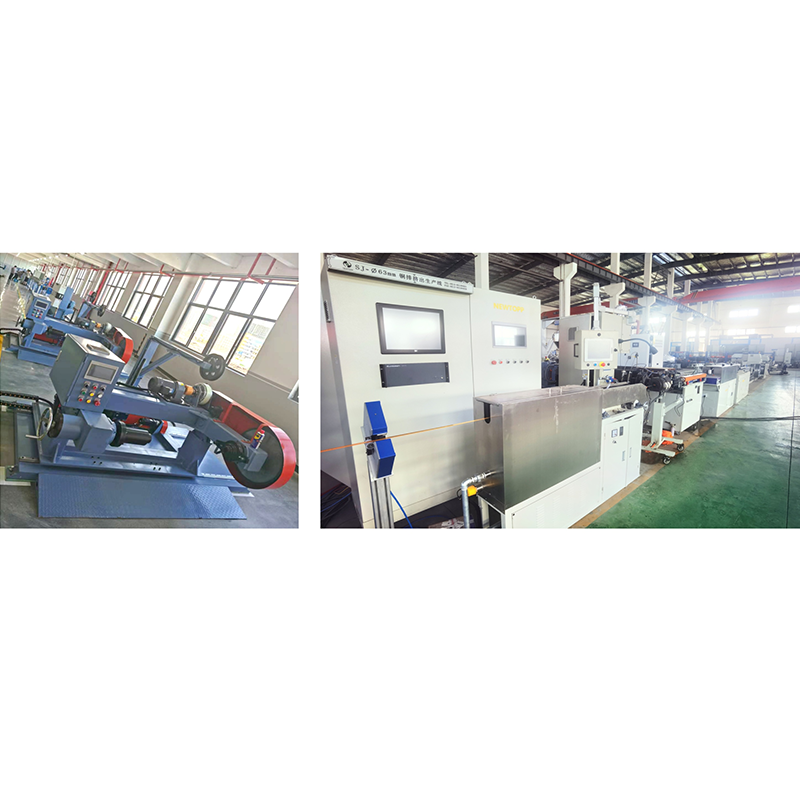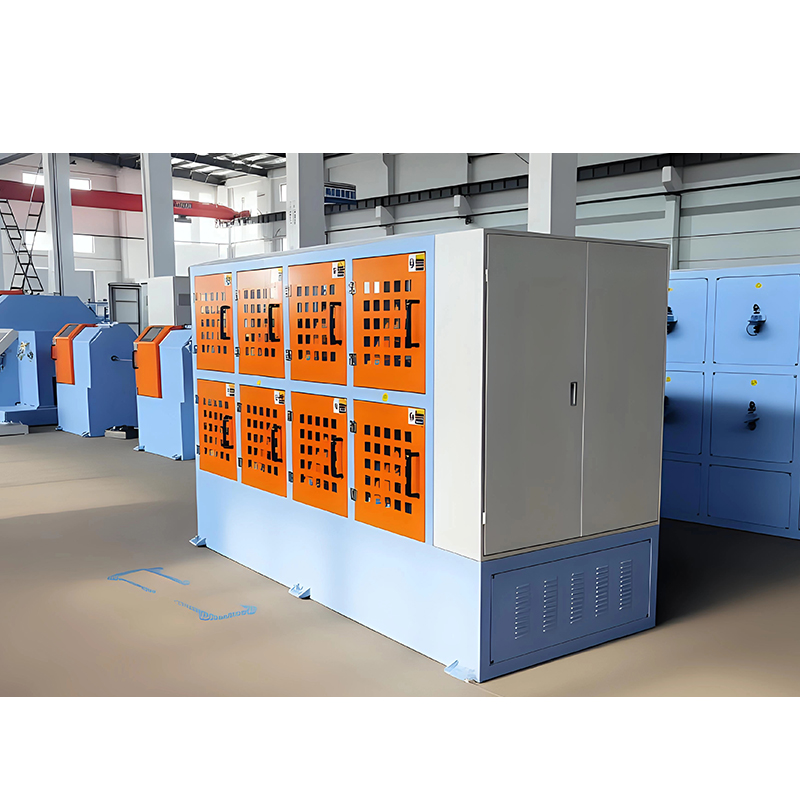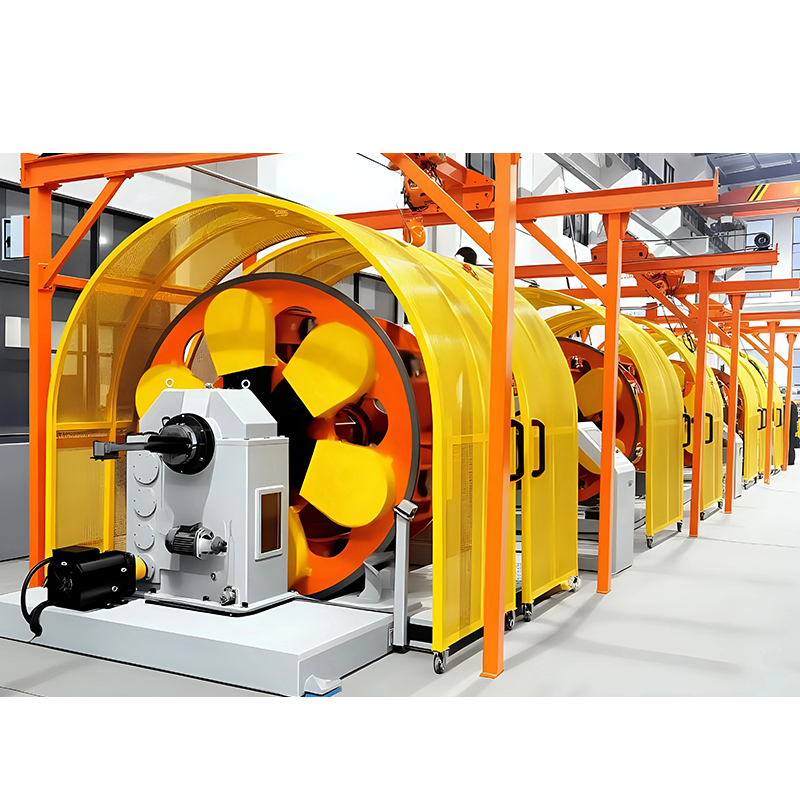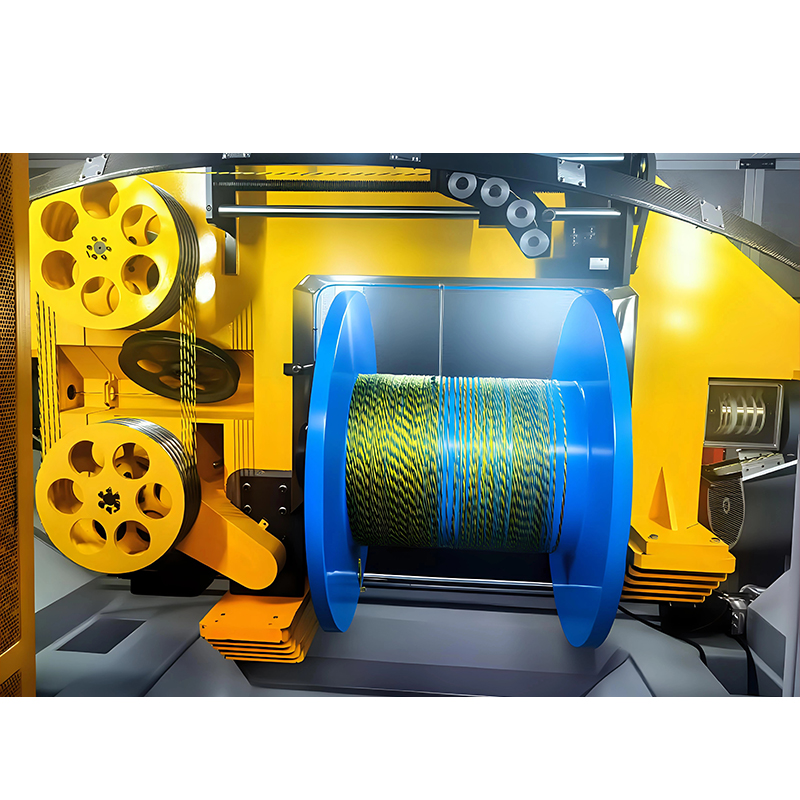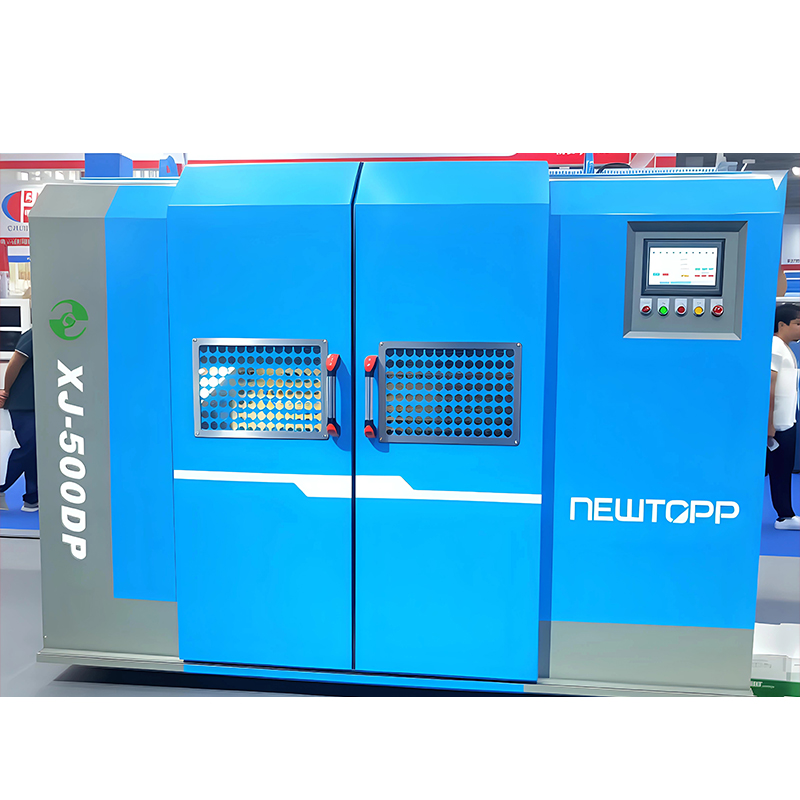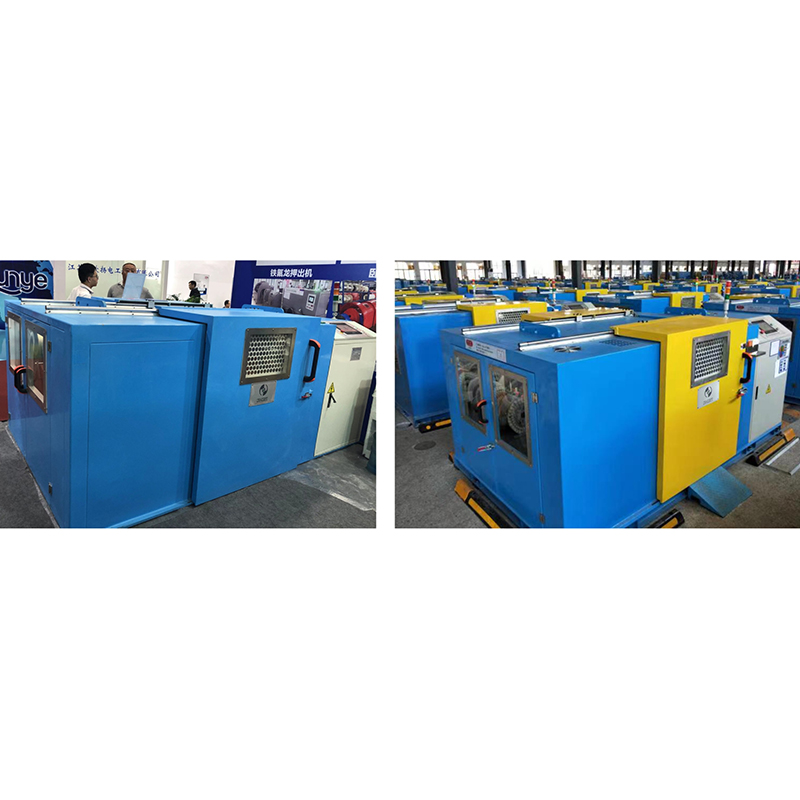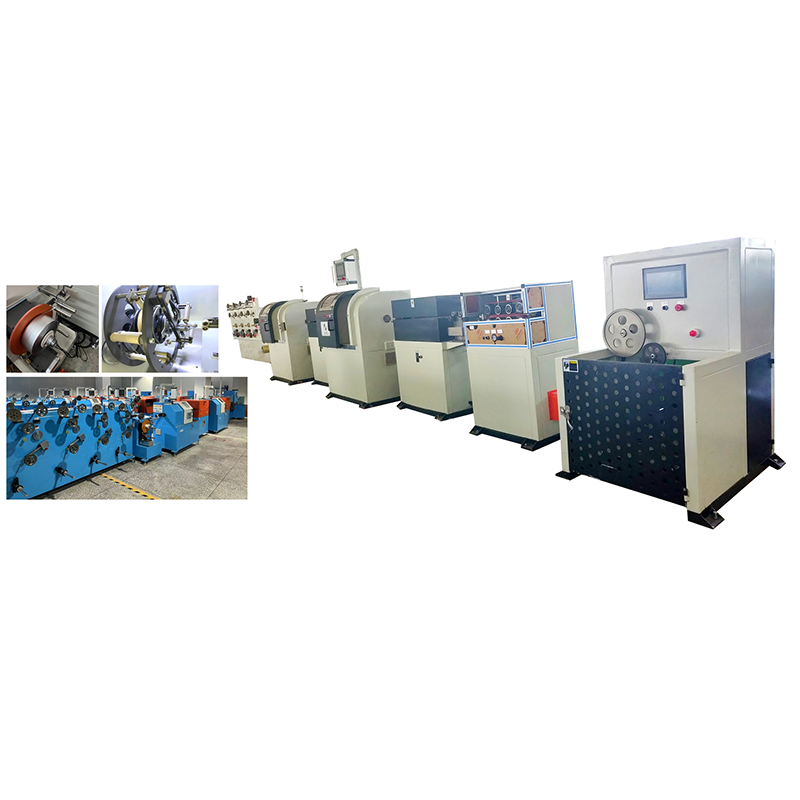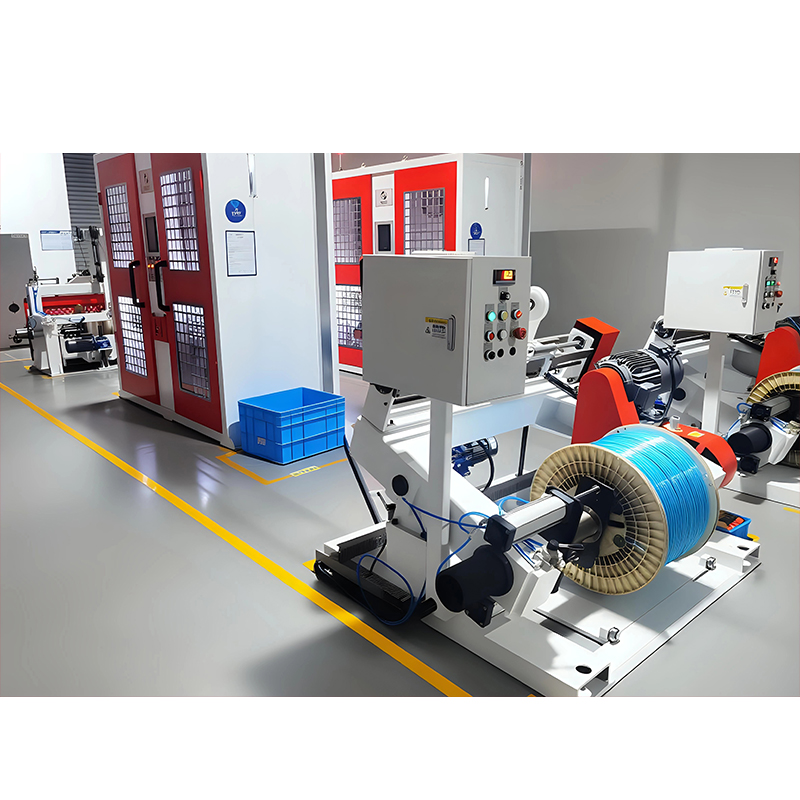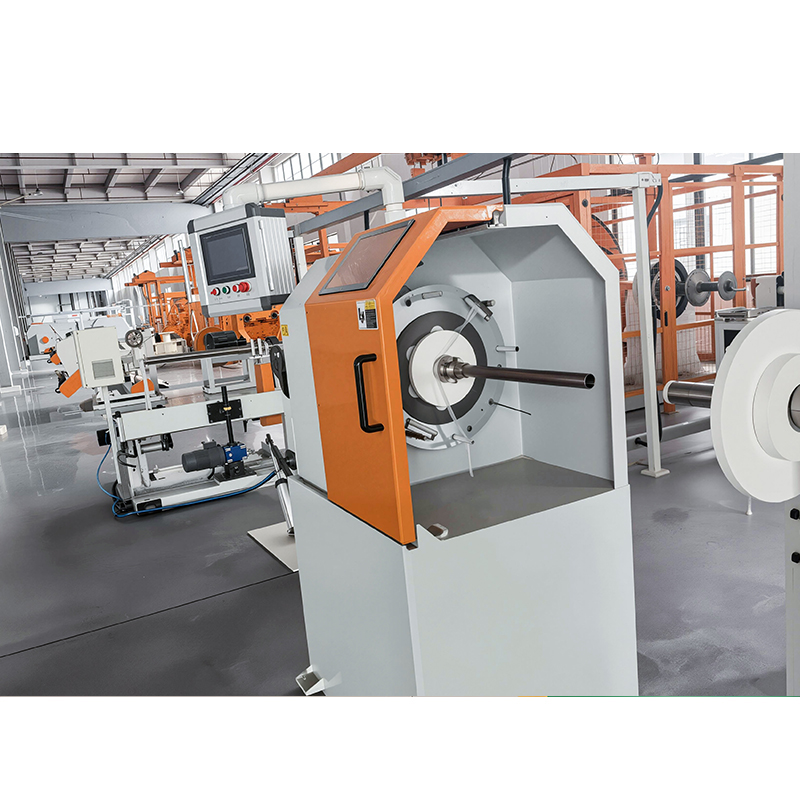




En koppartråd strandningsmaskin är ett produktionssystem som vrider flera koppartrådar till en enkeltrådig ledare. Den används i nästan varje kabelfabrik som tillverkar strömkablar, datakablar, bilkablar eller flexibla industrikablar. Maskinen bestämmer ledarflexibilitet, elektrisk stabilitet och produktionshastighet innan något isolerings- eller mantelsteg påbörjas.
Om du ska utvärdera en strandlina till en ny kabelanläggning eller uppgradera en befintlig verkstad är den praktiska frågan inte om du behöver en strandningsmaskin. Det är vilken typ, vilka specifikationer och vilka funktioner som faktiskt motiverar investeringen. Den här artikeln förklarar typerna av koppartrådssträngningsmaskiner, vad de gör, hur man jämför dem och vad som ska kontrolleras innan du beställer.
Vad är en koppartrådstrandingsmaskin?
En koppartråd stranding machine takes several individual copper wires and lays them together helically to form a conductor with a larger cross-section. It is defined by the number of wires it can handle, the maximum stranding diameter, the lay length range, and the rotational speed of the main bow or cage. The output is commonly called a stranded conductor, a bunched conductor, or a rope-lay conductor depending on the strand geometry.
Definitionen har betydelse eftersom vilken typ av ledare din produkt behöver avgör vilken maskinklass du ska köpa.
Vad en strandningsmaskin faktiskt gör
Maskinen matar varje enskild tråd från en utbetalningsspole, styr dem mot en central punkt och roterar hela gruppen runt kabelaxeln så att ledningarna lindas runt varandra i en enhetlig spiral. De två vanligaste mekaniska principerna är bågtyp och burtyp.
- Strandningsmaskiner av bågetyp : Trådspolarna förblir stationära utanför den roterande delen. Endast bågarna roterar runt spolgruppen. Denna design tillåter mycket höga hastigheter och är vanlig för telefonledningar, datakabelledare och fintrådig tråd.
- Strandningsmaskiner av burtyp (planet). : Spolarna själva kretsar kring den centrala axeln. Denna metod kontrollerar stränggeometrin mer exakt och används vanligtvis för större ledare, kraftkablar och linläggningskonstruktioner.
- Dubbel- och trippel-twist maskiner : Tråden passerar genom de roterande elementen två eller till och med tre gånger per varv när det krävs för parvridning eller mycket kompakta konstruktioner.
Det finns ingen enskild maskin som gör allt bra. Det korrekta svaret baseras på ledarens tvärsnitt, produktionsvolym och om nedströmsprocessen kräver en specifik läggningsriktning eller strängdelning.
Typer av strandningsmaskiner för koppartråd
Valet av maskintyp är det enskilt viktigaste beslutet i inköpsprocessen. Varje typ är optimerad för ett specifikt område av ledarstorlekar och produktionsscenarier.
Dubbelbåge strandmaskin
En dubbelbågsstrandingsmaskin använder två roterande bågar monterade på samma rotor, vilket skapar två vridningar per rotorvarv. För koppartrådsbuntning och produktion av fina trådar ger den högre effekt per enhet golvyta än en enkel snodd design. 1250 dubbelbågs strängningsmaskin är en vanlig storlek för medelhastighets buntning av koppartrådar i intervallet 0,15–0,80 mm enkeltrådar.
Använd denna maskin när du behöver hög effektivitet, små ledartvärsnitt och hög spolkapacitet. Den är också användbar för tillverkning av flexibla ledare för robotkablar, släpkablar och kablar för bilar eftersom tvinningsprocessen inte viker eller kröker de enskilda ledningarna.
Planetary (Cage) Typ Stranding Machine
En strandningsmaskin av planettyp bär trådspolarna inuti en roterande bur. Spolarna kretsar runt ledarens axel medan buren roterar, vilket ger en mycket enhetlig och kontrollerad läggningslängd. Denna design är att föredra för ledare med stort tvärsnitt och för lågspänningskablar där trådgeometrin direkt påverkar kabeldiametern och det elektriska motståndet.
Det är det rätta valet när ledaren är rund, har en bestämd läggningsriktning och är avsedd för medel- eller högspänningstillämpningar, eller när du regelbundet producerar ledare över 10 mm 2 .
Cantilever Single Stranding Machine
En enkelsträngningsmaskin av cantilever-typ är en maskin av bågtyp med rotorn stödd på ena sidan, vilket gör att gängning och spolbyte går snabbare. Den används för tvinning av isolerad kärntråd, par och kabelenheter där en enda vridning per varv är tillräcklig.
Dess fördel är enkelhet, enkel åtkomst och lägre underhållskostnader. För en liten kabelverkstad är en fribärande enkelsträngsmaskin ofta den första strängningsinvesteringen eftersom den kan köra både blank koppartråd och isolerad kärntråd.
Backtwist Pair Stranding Machine
Horisontella eller vertikala backtwist-par-trådningsmaskiner används för att sno ihop två isolerade ledare för att bilda ett par. Backtwist-funktionen förhindrar förlängning och upprätthåller parets elektriska symmetri. Detta är viktigt för datakommunikationskablar, instrumenteringskablar och alla andra partvinnade konstruktioner som måste uppfylla höga krav på elektrisk prestanda.
Triple Stranding Machine
En trippelsträngningsmaskin uppnår tre vridningar per rotorvarv genom att ta tre varv av bågen för varje grupp av trådar. Det ökar produktionshastigheten för små par twist-applikationer. Det används vanligtvis i produktionslinjer för datakabel när efterfrågan är hög och antalet vridningar per meter är högt.
Huvudsakliga tekniska specifikationer att jämföra
Specifikationsbladet för en koppartrådsmaskin är inte bara en lista över valfria data. Den ligger till grund för att beräkna om maskinen kan uppfylla den avsedda produktionsplanen.
| Specifikation | Vad det avgör | Vad ska man leta efter |
|---|---|---|
| Antal spolar | Maximalt antal enskilda trådar som kan tvinnas i ett pass | Matcha till den ledarkonstruktion du behöver, till exempel 7, 19, 37 eller 61 ledare |
| Maximal vridhastighet | Produktionsproduktion per skift | Mätt i vridningar per minut; högre hastighet är inte alltid fördelaktigt om trådspänningskontrollen är dålig |
| Spolens storlek | Körlängd per spole, bytesfrekvens | Större spolar minskar stilleståndstiden, men kräver mer golvyta och tyngre hanteringsutrustning |
| Lägglängdsområde | Flexibilitet och elektrisk prestanda hos den färdiga ledaren | Kontrollera minsta och maximala läggningslängd och jämför den med kabelstandarder du producerar |
| Tråddiameterintervall | Utbud av ledare som maskinen kan bearbeta | Matcha med både dina nuvarande produkter och framtida produktutvecklingar |
| Spänningskontrollsystem | Strandningskvalitet och brotthastighet | Dansarmar med återkopplingskontroll är att föredra vid användning av fin koppartråd |
| Bromssystem | Säkerhet och nödstopp | Se till att pneumatiska eller elektromagnetiska bromsar är standard |
Hur en strandningsmaskin förbättrar tillverkningseffektiviteten
Effektivitetsvinsten med en koppartrådsmaskin handlar inte bara om hastighet. Det kommer från att minska materialspill, kontrollera kvaliteten på ledaren och sänka arbetsbehovet per kilometer kabel.
Högre produktionshastighet
En välmatchad strandningsmaskin kan öka produktionen per timme med en faktor två till fem jämfört med en föråldrad enkeltwistmaskin. För en 1250 dubbelbågstrandingsmaskin varierar vridningshastigheten från 600 till 1 400 vridningar per minut beroende på tråddiameter och konstruktion. Denna hastighet översätts direkt till fler färdiga kilometer per dag.
Bättre ledarkvalitet
Om de enskilda trådarna inte spänns jämnt under tvinningen kommer ledaren att ha hög motståndsvariation och en oregelbunden ytterdiameter. Detta leder till kasserad kabel vid isoleringsstadiet. Moderna strandningsmaskiner med individuell spänningskontroll för varje spole kan minska skrot. Detta gäller särskilt vid bearbetning av fina koppartrådar i området 0,10–0,30 mm.
Lägre arbetskostnad
En strandningsmaskin med integrerad spänningskontroll, centraliserad kontrollpanel och snabb laddning av lastspolen minskar antalet operatörer. Två operatörer kan övervaka flera maskiner om linjen är välkonfigurerad.
Konsekvent läggningslängd
Lägglängden är avståndet längs kabelaxeln som krävs för en fullständig vridning av strängen. När läggningslängden är kort blir kabeln mer flexibel men motståndet ökar något. När läggningslängden är lång är kabeln styvare. En koppartrådsmaskin med exakt växellåda eller servokontroll håller läggningslängden konstant, och den konsistensen är det som gör eller bryter kabelkvaliteten.
Nyckelfunktioner att leta efter innan du köper
Innan du jämför offerter från leverantörer bör du definiera en kort lista över obligatoriska funktioner som direkt påverkar din produktionseffektivitet.
Dancer Roller Tension Control
Dancervalssystemet absorberar momentana skillnader mellan matningstråden och upptagningshastigheten. Den håller trådspänningen konstant även under acceleration och retardation. Maskiner utan dansrullekontroll är mer benägna att strängbrott och diametervariationer.
Pneumatiska eller elektromagnetiska bromsar
Vid nödstopp måste varje roterande del stanna snabbt och samtidigt. Pneumatiska bromsar ger snabb respons och är lättare att justera. Elektromagnetiska bromsar är enklare men kan generera värme under långa bromscykler.
Spollastning och lossning
Tiden som krävs för att byta ut fulla spolar är en stor del av den totala produktionskostnaden. Vissa maskiner erbjuds med manuellt lastningssystem, andra med hydrauliska eller pneumatiska lyftarmar. Beräkna hur många spolbyten du förväntar dig per skift och hur mycket golvyta som finns tillgängligt för en lyftanordning.
Digital räknare och avläsning av lägglängd
En digital räknare för vändningar, meter och lägglängd är mer än en bekvämlighet. Det låter dig registrera prestandan för varje batch och återskapa samma parametrar nästa gång du kör samma produkt. För produktionens spårbarhet är detta väsentligt.
Jämförelse av vridningsmekanismer
Vridmekanismen bestämmer den maximala hastigheten, produktutbudet och den kvalitetsnivå du kan uppnå. Tabellen nedan sammanfattar hur huvudtyperna jämförs.
| Funktion | Bågetyp | Bur / Planetary | Backtwist Pair Machine |
|---|---|---|---|
| Typisk produkt | Buntade ledare, flexibla trådar, fina trådar | Runda ledare, kraftkablar | Tvinnade par för data- eller instrumentkablar |
| Hastighet | Hög | Medium | Medium till hög |
| Precision av läggningslängden | Bra | Mycket bra | Utmärkt för partwistkonsistens |
| Trådspänningskontroll | Individuell dansare eller magnetbromsar | Individuella spolbromsar | Individuell spänningskontroll |
| Initial investering | Lägre | Höger | Måttlig |
| Bästa användningsfallet | Hög volume, small conductors | Medelstora till stora ledare, hårda kvalitetskrav | Datakablar, LAN-kablar, busskablar |
Vanliga problem med kopparstrandning och hur man löser dem
De flesta operativa problem i en strandningsverkstad spåras till trådspänning, pay-off inriktning och spolkvalitet. Om din maskin går bra men ledaren fortfarande inte klarar motståndstestet, kontrollera dessa punkter först.
Trådbrott under strandning
Om de enskilda ledningarna går sönder för ofta, minska upptagningshastigheten och inspektera utbetalningsspolens flänsar. Ojämna kanter på flänsar kan skada koppartråden. Använd porslins- eller keramiska guider vid utbetalningsområdet.
Diameterfluktuation på den färdiga ledaren
Kontrollera drivhjulet och upptagningsspänningen. En liten variation i linjehastighet skapar en variation i den totala ledardiametern. Maskinen behöver en stabil upptagningsspänning för att hålla den yttre diametern enhetlig.
Övervridning eller Undervridning
Om läggningslängden är kortare än vad som krävs blir ledaren hård och spröd och hanteringen under extruderingen blir svår. Om läggningslängden är längre än angivet kommer ledaren inte att klara flexibilitetstestet. Verifiera alltid den faktiska läggningslängden genom att mäta i början av varje spole.
Ovårdad Stranding Geometri
De enskilda ledningarna ska ligga utan mellanrum eller korsningar. Detta kräver att alla ledningar möter konvergenspunkten i exakt samma vinkel. Kontrollera om pre-twist-anordningen eller formläget har ändrats.
Repor på kopparytan
Kontakt med vassa kanter vid styrrullarna är den vanliga orsaken. Byt ut stålrullar mot keramiska styrrullar när du kör blank koppar för datakabelledare.
Avkastning på investeringar
För att bestämma om du ska köpa en ny koppartrådsmaskin, jämför den årliga kostnaden för den gamla processen med kostnaden för den nya maskinen, inklusive verktyg, installation och operatörsutbildning. Beräkningen ska inkludera skrothastighet och kvalitetsrelaterad omarbetning, inte bara maskinhastighet.
Om din nuvarande produktion är 2 000 km strandad ledare per år med en skrotandel på 4 %, och en ny maskin kan minska det skrotet till 1,5 % samtidigt som hastigheten ökar med 80 %, är återbetalningstiden vanligtvis mellan 18 och 30 månader. Detta beror på kopparpriset, arbetskostnaden i din region och värdet för din produkt.
| Faktor | Befintlig maskin | Ny dubbelbågsmaskin |
|---|---|---|
| Vridhastighet (per minut) | 300 | 650 |
| Effektiv drifttid per dag | 18 | 20 |
| Skrottakt | 4,5 % | 1,5 % |
| Operatörer krävs | 2 per maskin | 1 per maskin |
| Underhållstimmar per månad | 18 | 8 |
| Ungefärlig produktionsökning | 110 % | |
Hur man väljer en pålitlig tillverkare av koppartrådstrådsmaskin
Maskinen i sig är bara en del av köpbeslutet. Tillverkningsförmåga, kvalitetskontroll och support efter försäljning avgör de långsiktiga driftskostnaderna. En pålitlig tillverkare bör visa flera egenskaper.
Mekanisk bearbetningsförmåga
En tillverkare som äger ett eget precisionsbearbetningscenter är att föredra. Det kan kontrollera kvaliteten på rotorn, axeln och basramen. Om maskinbasen inte är tillräckligt styv uppstår vibrationer och stränggeometrin blir lidande. Kontrollera om leverantören har en egen bearbetningsanläggning eller köper alla komponenter externt.
Erfarenhet av tråd- och kabelutrustning
Företag som har producerat kabelsträngsprutningslinjer och kabelmaskiner i många år tenderar att bygga strandningsmaskiner med en bättre förståelse för hela kabelproduktionsprocessen. Till exempel är integrerade lösningar för strandning och extrudering lättare att samordna när en tillverkare hanterar båda.
Referens till befintliga produktionsprogram
Fråga efter aktuell produktionskatalog. En tillverkare med en omfattande produktlinje kommer sannolikt att ha en mer komplett ingenjörsavdelning. Dessutom, om de kan erbjuda hela linjen inklusive extruderingsdelen, är gränssnittet mellan strandning och nedströmsisolering lättare att hantera.
Vanliga frågor
Vad är skillnaden mellan en strandningsmaskin och en buntningsmaskin?
Strandningsmaskiner lägger ledningar spiralformigt runt ett centrum med en kontrollerad läggningslängd. En buntmaskin vrider ihop trådar utan samma grad av geometrisk kontroll. Buntning går snabbare men resultatet är mindre lämpat för högkvalitativa runda ledare.
Hur många trådar kan en koppartrådsmaskin hantera?
Det beror på maskinmodellen. Standardkonfigurationer hanterar 7, 12, 19, 24, 37 eller 61 ledningar i en passage. För en repläggningskonstruktion kan du först stranda flera undergrupper och sedan stänga dem i en andra operation.
Kan samma maskin producera koppartråd och isolerad kärntråd?
Ja. Båg-typ dubbeltvinnade maskiner kör både blank koppartråd och isolerad kärntråd så länge som tråddiametern och spolstorleken är inom maskinspecifikationen. För styva strömkabelledare med stor sektion är en maskin av burtyp bättre.
Vilket är bättre, enkel vridning eller dubbel vridning?
Dubbelvridning är i allmänhet snabbare för samma diameter och läggningslängd. En dubbeltwistmaskin ger två vridningar per rotorvarv, så den är lämplig för små och medelstora ledare där utgången har betydelse. Single twist används för stora ledare där böjning av tråden kan framkalla ytskador.
Vad är produktionshastigheten för en typisk 1250 dubbelbågsstrandingsmaskin?
Vridningshastigheten kan variera från 800 till 1 400 vridningar per minut för fin koppartråd. Den faktiska effekten i meter per minut beror på läggningslängden. En kort läggningslängd minskar den linjära hastigheten.
Slutsats
Att välja rätt tvinningsmaskin för koppartråd innebär att definiera ledarområdet du kommer att producera, läggningslängdstoleransen som din kabelstandard kräver och den spänningskontrollkvalitet som din koppartråd förtjänar. Matcha maskintypen till produkten, verifiera hur maskinen hanterar vajerbrott och spolbyten och beräkna avkastningen utifrån skrotminskning och hastighet. En dubbelbågstrandingsmaskin passar de flesta små och medelstora ledningsanläggningar med stora volymer, medan en planetbur typ förblir standarden för stora kraftledare. Det rätta beslutet handlar inte om att köpa den största maskinen utan om att matcha strandingsprincipen till den exakta ledardesignen du tänker sälja.