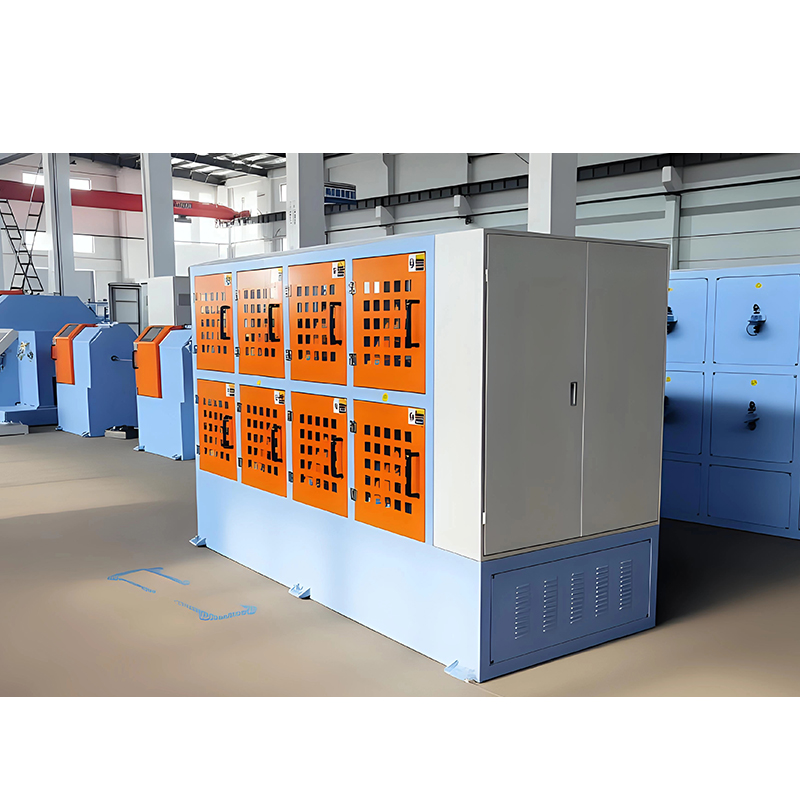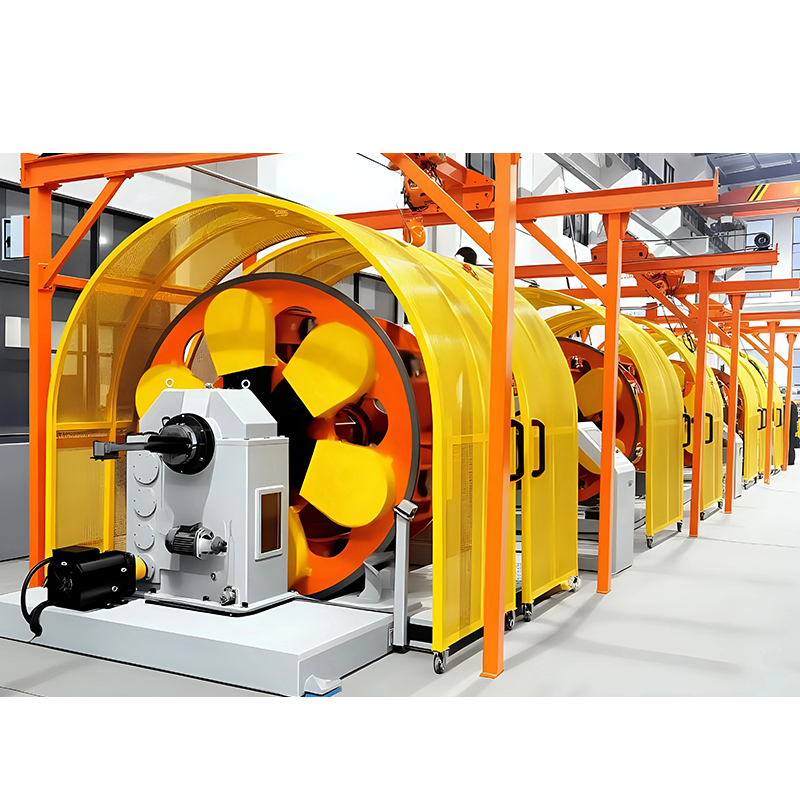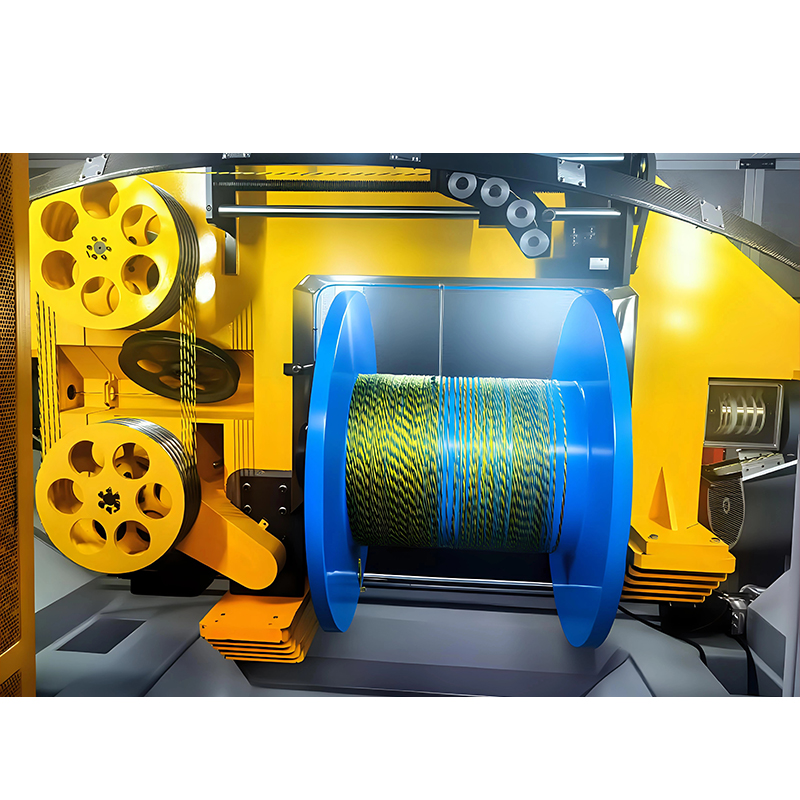




Vad är en kiselgummikabelmaskin?
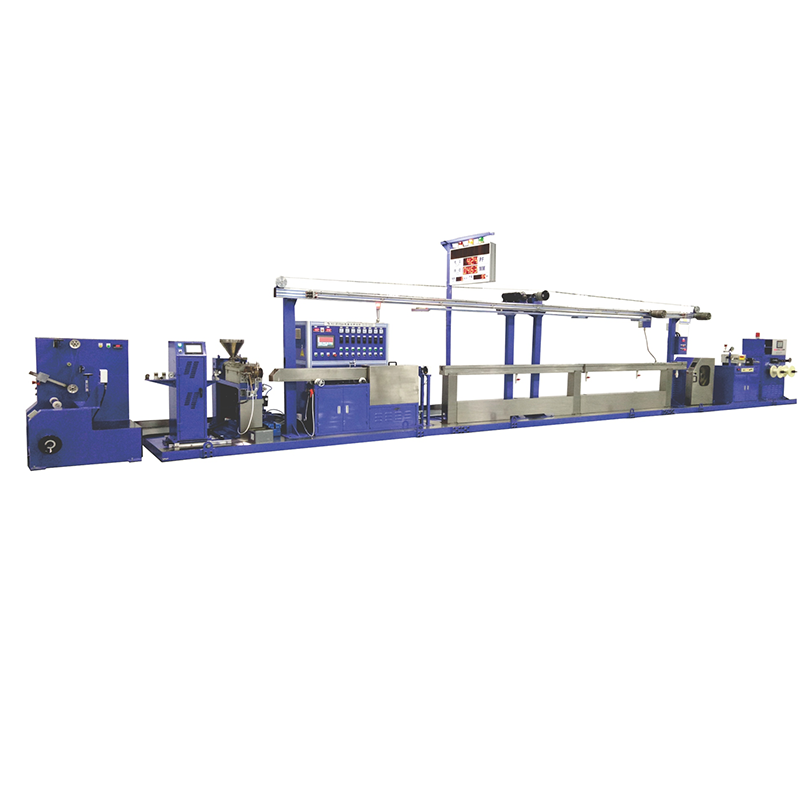
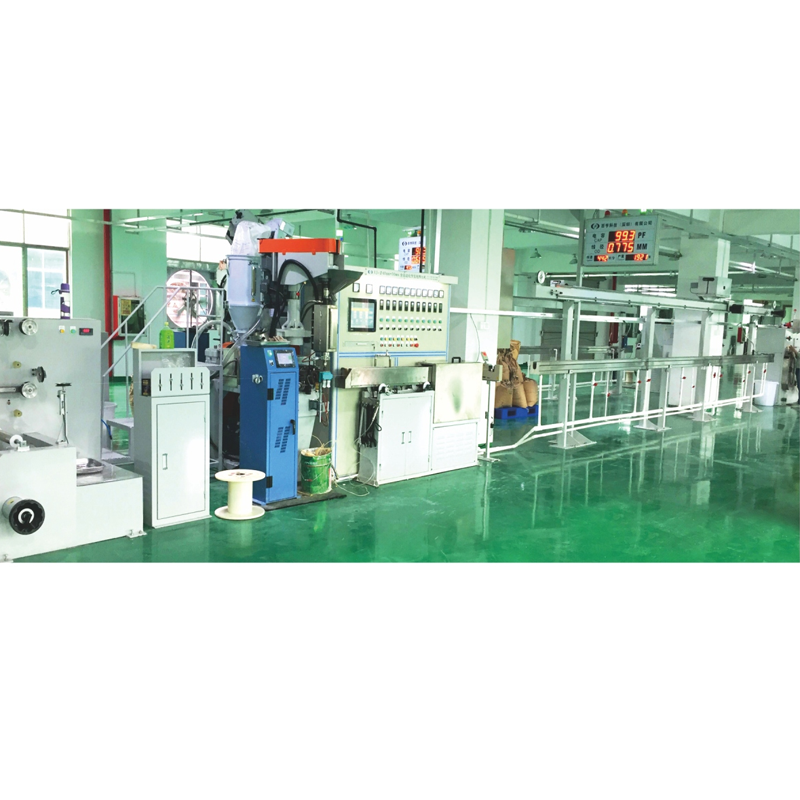
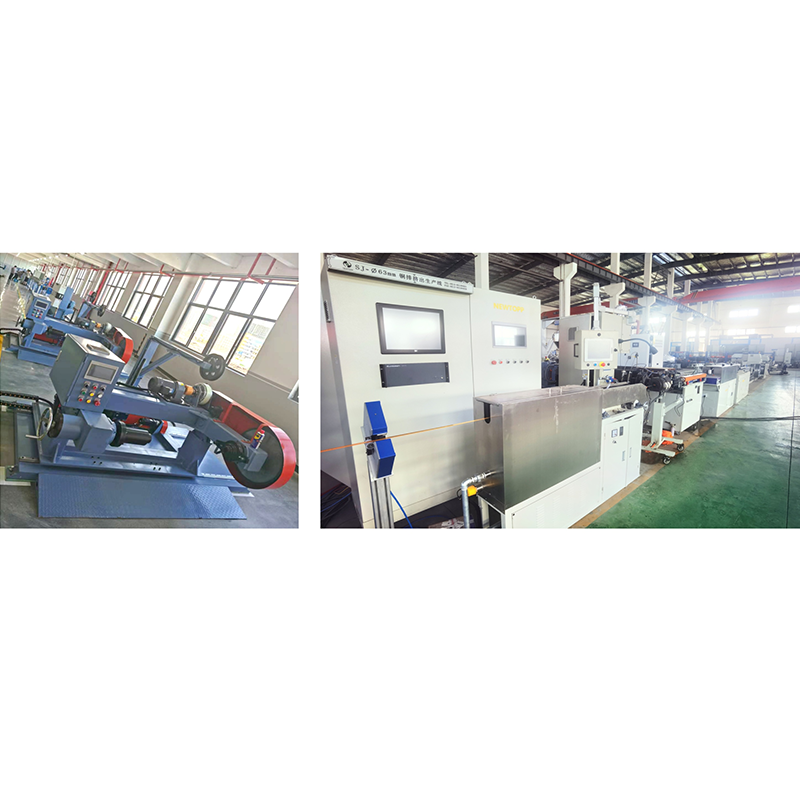
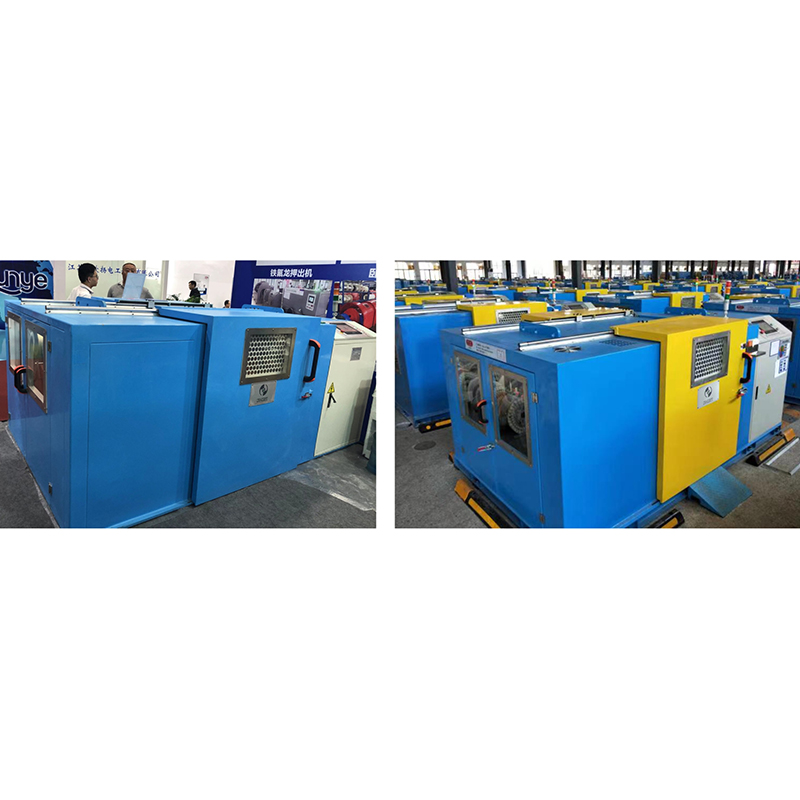
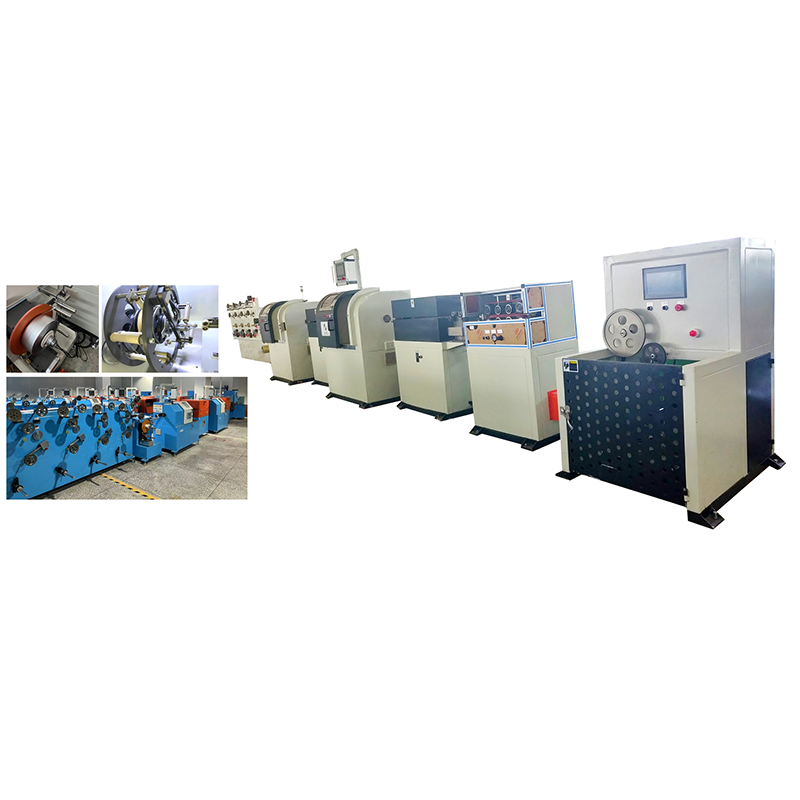
Ett silikongummi kabeltillverkningsmaskin är en komplett strängsprutningslinje som applicerar ohärdat silikongummi runt en ledare, vulkaniserar den i en varmluftshärdningskanal och sedan kyler och lindar den färdiga kabeln. I produktionstermer är det inte en enda press eller upprullare; det är ett koordinerat maskintåg där extrudern, härdningssektionen, kyltråget och upptagningen måste anpassas till massans härdningsbeteende och kabelns väggtjocklekstoleranser.
Silikongummi är härdplast, så det bearbetas annorlunda än PVC eller polyeten. Blandningen kommer in i en kallmatad extruder som ovulkaniserat gummi, måste tvärbindas efter extrudering och tål inte den högfriktionsskruv som används för termoplaster. En linje designad för konventionell isolering kommer inte att producera konsekventa silikonskikt, oavsett skruvhastighet. För en allmän förklaring av hur extruderingslinor monteras, se vår omfattande guide till kabelextruderingslinjer.
Kärnkomponenter i en silikongummiextruderingslinje
Varje kabellinje av silikongummi är byggd av fem funktionella stationer och deras specifikationer är tätt sammankopplade. Att välja en extruder med hög effekt utan en lika lång härdningssektion tvingar helt enkelt linjen att gå långsammare.
| Komponent | Funktion | Urvalsanteckning |
|---|---|---|
| Kallmatad gummiextruder | Mjukgör silikonblandningen och levererar den till korshuvudet | Temperaturkontrollerad tunna; L/D-förhållande vanligtvis 12:1 till 20:1 |
| Crosshead dö | Styr ledaren och applicerar ett enhetligt gummiskikt | Formgeometri och centruminriktning styr väggtjocklekskoncentriciteten |
| Varmluftsvulkningskanal | Tvärbinder silikonblandningen till en stabil elastomer | Längd och temperaturprofil måste matcha blandningens härdningskurva |
| Kyltråg | Minskar kabeltemperaturen före upptagning | Stegvis vattenkylning förhindrar termisk chock och porositet |
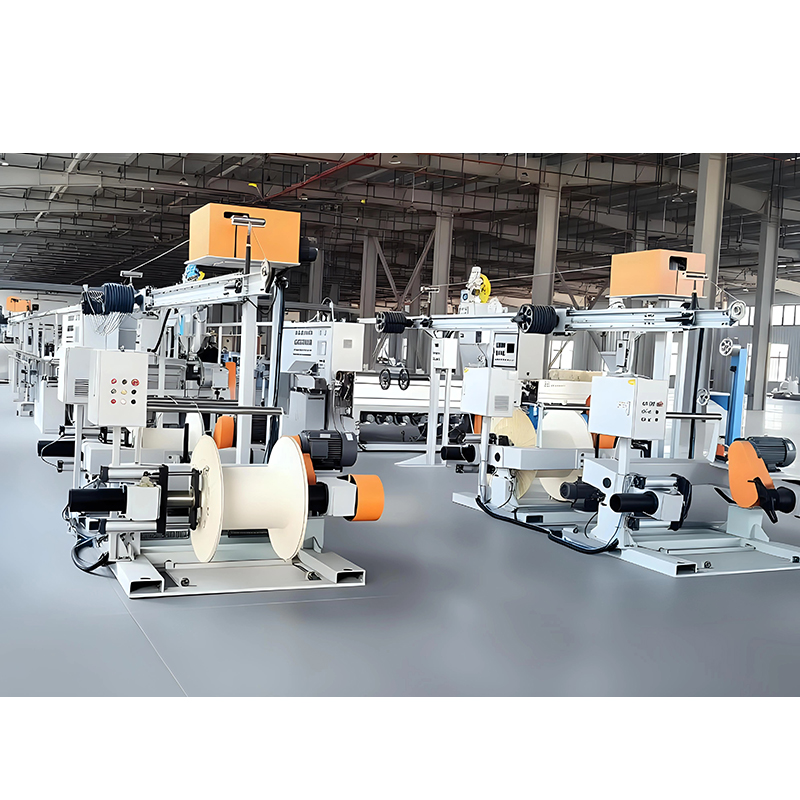
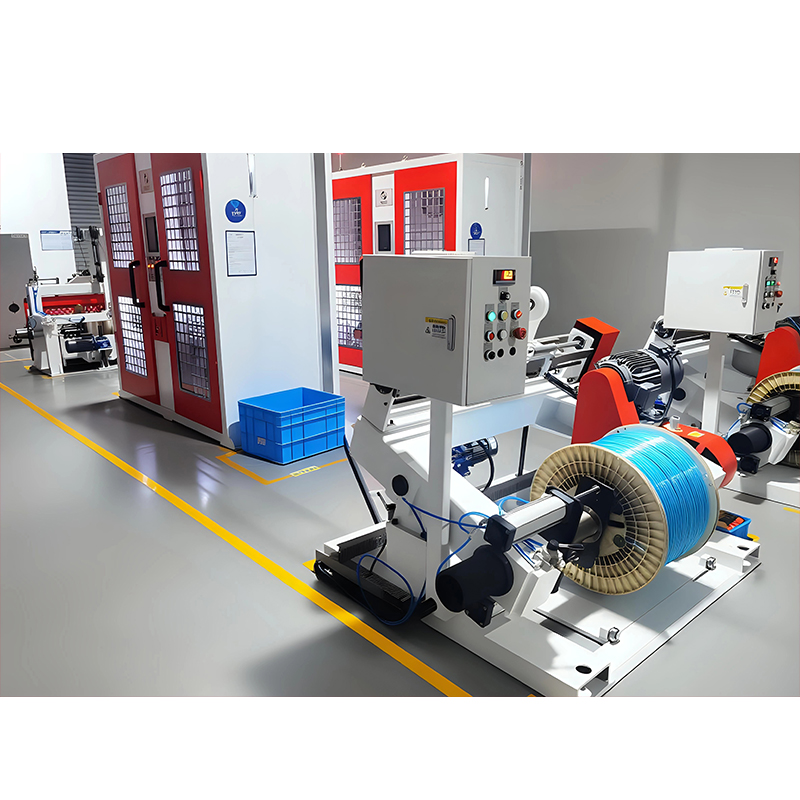
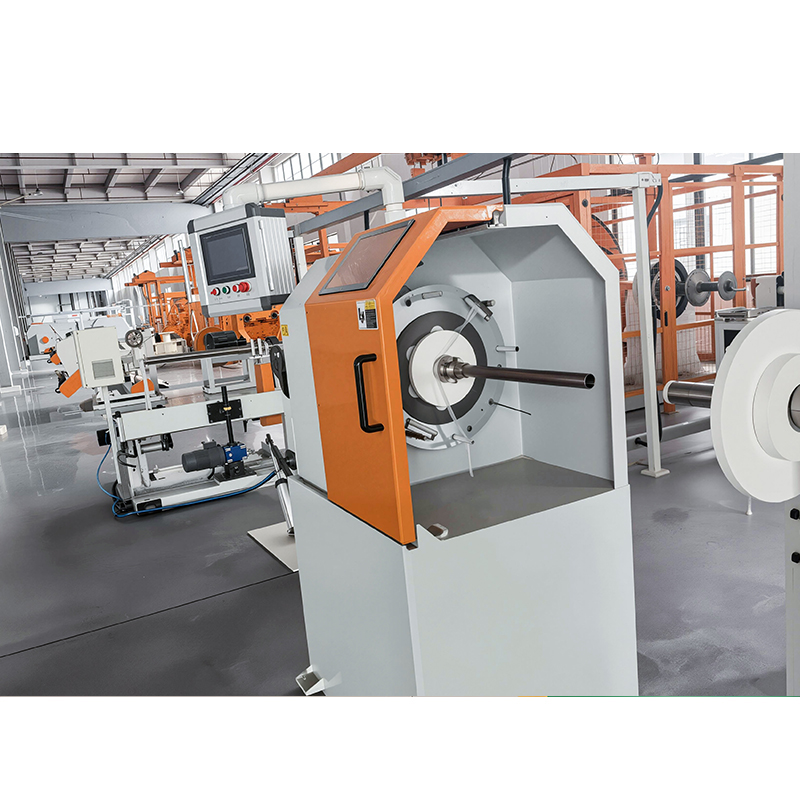
| Avlämning och upptagning | Dra i kabeln med konstant spänning och lindar den på trummor | Hastighetsstabilitet påverkar direkt diameter och ovalitet |
Hur tillverkningsprocessen för silikongummikabel fungerar
Processen har fem distinkta steg, och var och en har en specifik effekt på isoleringskvaliteten.
- Mata in silikonblandningen i kallmatningsextrudern, där skruven transporterar och mjukgör den utan den höga friktionsvärme som används för termoplaster.
- Extrudera runt ledaren genom tvärhuvudet och bildar ett koncentriskt skikt över koppar- eller tvinnade ledaren.
- Vulkanisera kabeln i en varmluftskanal där peroxidkatalysatorn tvärbinder gummit till en stabil elastomer.
- Kyl kabeln gradvis i ett vattentråg för att låsa in dimensioner och förhindra porositet.
- Mät diametern och ta upp den färdiga kabeln på trummor med kontrollerad spänning.
Härdningstiden beror på väggtjockleken; för en typisk 2 mm silikonvägg kan härdningskanalen sträcka sig 12 till 30 meter på en höghastighetslinje. För tillverkare som fokuserar på silikonisolerade kablar med en kärna – motorkablar, värmekabel och apparatledningar – integrerar en dedikerad strängsprutningslinje för kärntrådsisolering extrudern, härdningskanalen, kylning och upptagning i ett maskintåg, vilket förkortar driftsättningen och förenklar processkontrollen.
Silikongummi vs. PVC vs. PTFE: Materialjämförelse
Materialval, mer än maskinen, avgör den färdiga kabelns temperaturklass och kostnad.
| Egendom | Silikongummi | PVC | PTFE/FEP |
|---|---|---|---|
| Kontinuerligt temperaturområde | -60°C till 200°C | -40°C till 105°C | -200°C till 260°C |
| Flexibilitet vid låg temperatur | Utmärkt | Dålig till måttlig | Bra |
| Flamprestanda | Självsläckande med tillsatser | Självsläckande | Utmärkt |
| Bearbetningssvårigheter | Kräver vulkanisering | Lätt | Väldigt svårt |
| Relativ materialkostnad | Hög | Låg | Mycket hög |
Det praktiska budskapet för en kabeltillverkare är det silikongummi tjänar sin investering där kontinuerlig drifttemperatur över 150°C och kall flexibilitet båda krävs . För vanliga inomhusledningar är PVC billigare att bearbeta. För extrema miljöer erbjuder PTFE ett högre betyg men till en mycket högre material- och bearbetningskostnad. Maskinvalet följer produktspecifikationen, inte tvärtom.
Hur man väljer en kiselgummikabelmaskin
Urvalet börjar med kabelspecifikationen och målutgången och går sedan igenom kontrollprecision och leverantörskapacitet.
Definiera kabelspecifikationen först
Välj isoleringstemperaturklass, ledarstorlek, väggtjocklek och tillämplig standard innan du jämför maskiner. Dessa parametrar ställer in kravet på härdad vägg, som bestämmer formgeometrin och den minsta härdningskanalens längd. En kabel klassad för 180°C och en klassad för 200°C kan använda olika silikonblandningar med olika härdningskurvor.
Matcha linjehastigheten till härdningskapaciteten
Linjehastigheten begränsas av härdningstiden, inte bara av skruvutgången. Om härdningssektionen är för kort måste operatören sakta ner linjen tills blandningen är helt tvärbunden. När en leverantör anger en hastighet, fråga vilken ledardiameter, väggtjocklek och sammansättning som hastigheten avser.
Utvärdera väggtjocklekskontroll
Koncentrisk isolering är den mest synliga kvalitetsegenskapen hos silikonkabel. Forminriktning, avdragningsstabilitet och diametermätning med sluten slinga bidrar alla, så bekräfta att linjen innehåller mätfeedback snarare än manuell justering. Detaljerna för precisionskabelextruderingsutrustning förtydligar vad man ska leta efter i mät- och kontrollpaketet.
Bekräfta processsupport och kundservice
Det första produktionsförsöket är där en maskins verkliga beteende visas. En leverantör som beställer linjen med din anläggning, utbildar dina operatörer och håller reservdelar och processdokumentation redo tar bort det mesta av risken från en ny linje.
Vanliga problem och hur man undviker dem
De flesta defekter i silikongummikablar kan spåras till fyra grundorsaker.
- Porositet: fukt eller flyktiga biprodukter som fångas under vulkaniseringen; löses genom materialtorkning och en korrekt temperaturprofil.
- Excentrisk isolering: felinriktat formhuvud eller instabil upptagningsspänning.
- Underhärdning: härdningssektionen för kort eller varmluftstemperaturen för låg för linjehastigheten.
- Ytans sönderrivning eller ojämnhet: fel skruvhastighet, otillräcklig kylning av cylindern eller olämplig längd på matrisen.
Vart och ett av dessa fellägen har en specifik korrigeringsväg, och vår felsökningsguide för trådextrudermaskiner täcker grundorsakerna och korrigeringarna i systematisk detalj.
Varför Full-System Experience är viktigt
När extrudern, härdningsdelen och upptagningen kommer från olika leverantörer delas ansvaret för linjens prestanda. En tillverkare som bygger hela maskintåget kontrollerar gränssnitten, vilket gör dimensionskonsistens och härdningsstabilitet lättare att uppnå. Jiangsu Newtopp Precision Machinery har designat och byggt utrustning för extrudering, strandning och tejpning av kabel sedan 2004, med eget FoU-center, precisionsbearbetningsanläggning och tre tillverkningsanläggningar under en organisation.
För flerskiktskonstruktioner appliceras den yttre silikonmanteln i en andra passage på en tråd- och kabelmantelmantelsträngsprutningslinje, som är dimensionerad för större buntdiametrar och bibehåller samma temperaturprofil över härdningskanalen. Samma organisation tillhandahåller också sträng- och tejpningsmaskiner, så ett komplett produktionsprogram för silikonkablar - ledningstrådning, silikonisolering och silikonhölje - kan planeras och stödjas från en enda källa.
Vanliga frågor
Vad är en maskin för tillverkning av silikongummikabel?
Det är en extruderingslinje som består av en kallmatad extruder, tvärhuvud, varmluftsvulkaniseringskanal, kyltråg och upptagning, byggd för att producera silikongummiisolerade ledare eller silikonmantlade kablar.
Är det skillnad på silikongummi och silikongummi?
De två termerna hänvisar till samma materiella familj. Silikongummi är den kemiska beskrivningen av polysiloxanelastomerer; silikongummi är en vanlig industristenografi som används i maskinsökningar och produktnamn.
Kan en PVC-strängsprutningslinje bearbeta silikongummi?
Vanligtvis inte. Silikon är en härdplast som måste vulkaniseras efter extrudering, så linjen behöver en varmlufts- eller ånghärdningssektion. Skruvgeometrin hos en PVC-extruder skiljer sig också från den kallmatade gummiskruven som krävs för silikon.
Varför behöver en silikongummilinje en lång härdningskanal?
Eftersom vulkanisering kräver värme och uppehållstid för att tvärbinda polymeren. Härdningslängden anger den maximala linjehastigheten för en given väggtjocklek; förkortning minskar helt enkelt uteffekten.
Vilken utgångshastighet kan en silikonkabel nå?
Typiska små byggtrådar av silikon produceras med 20 till 80 m/min beroende på ledarstorlek, väggtjocklek och härdningssektionslängd. Tunga konstruktioner går långsammare eftersom värme måste tränga in i en tjockare gummivägg.
Hur väljer jag mellan silikon- och PTFE-isolering?
Jämför den kontinuerliga temperaturen, flexibiliteten och miljön. Silikon täcker de flesta högtemperatur- och flexibla kabelbehov till en lägre materialkostnad än PTFE, medan PTFE väljs där extrema temperaturklasser över 200°C är obligatoriska.