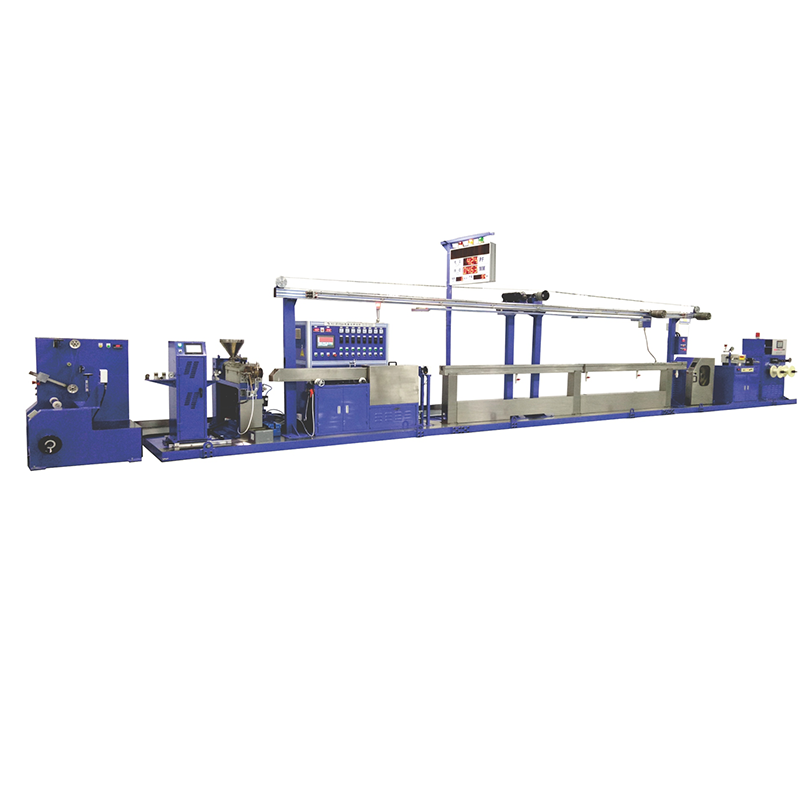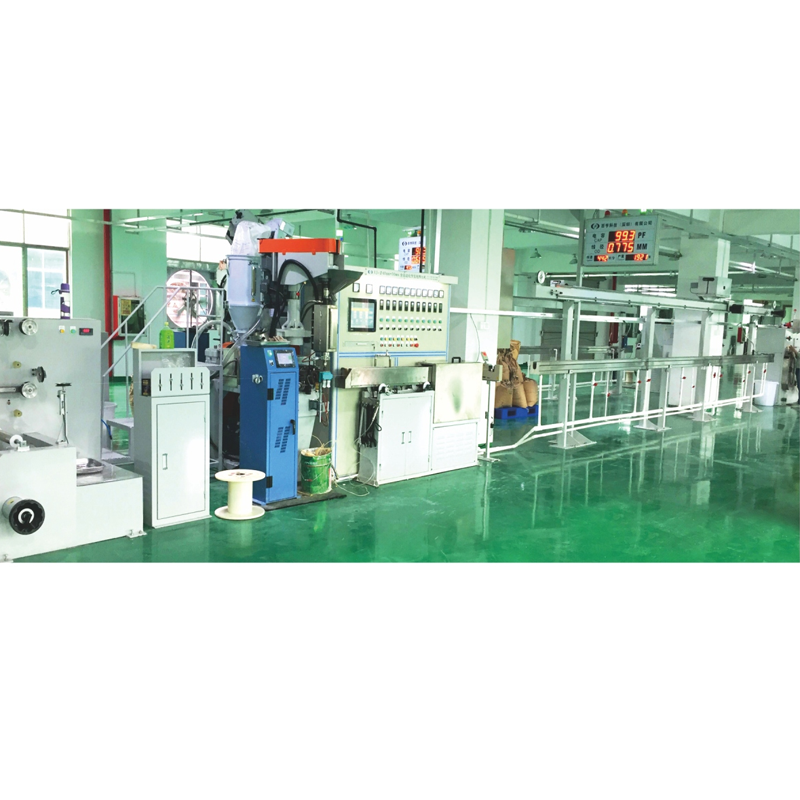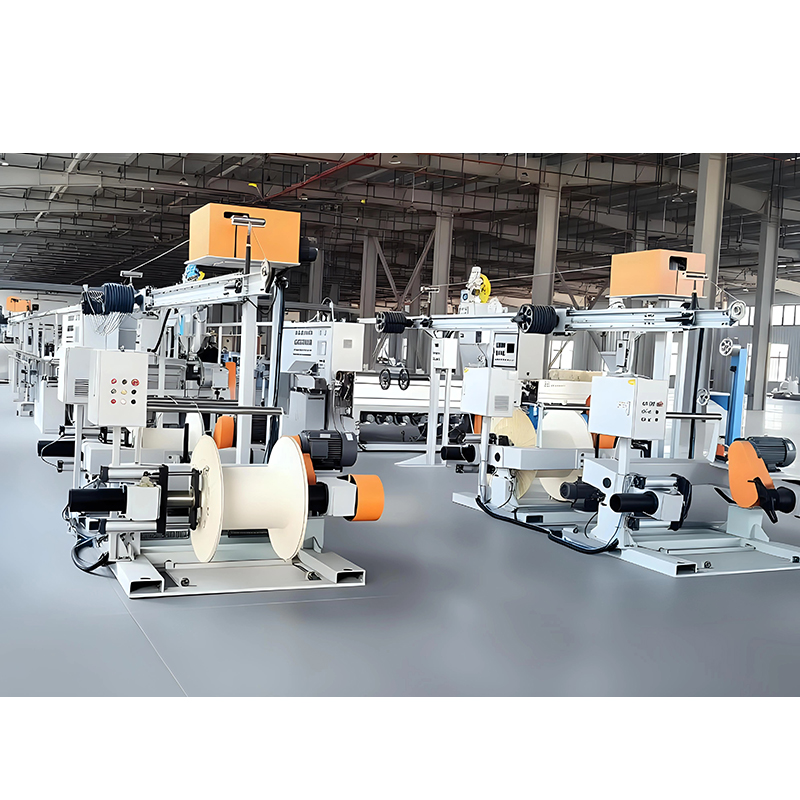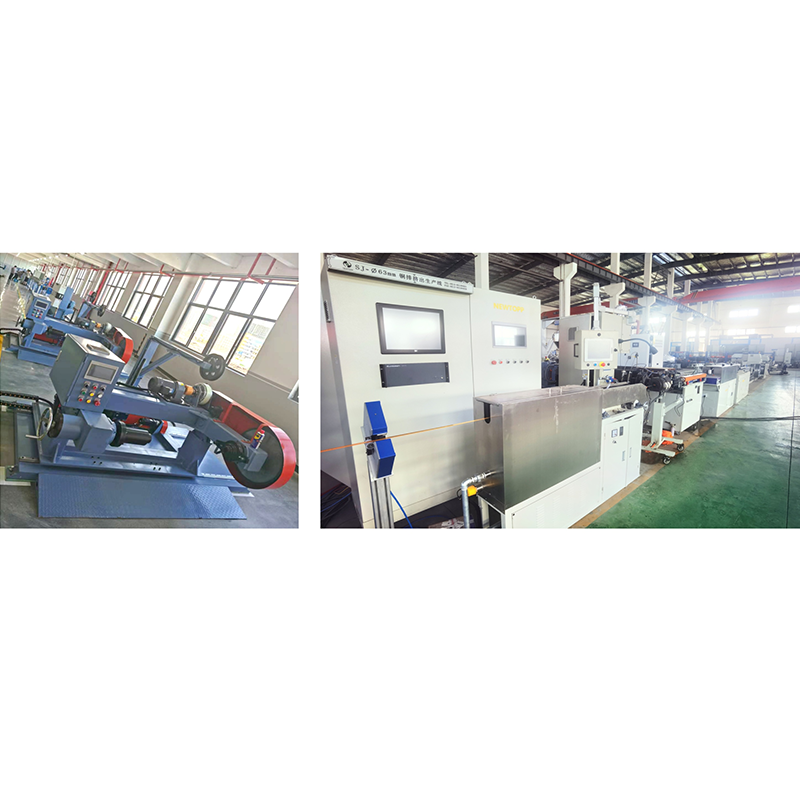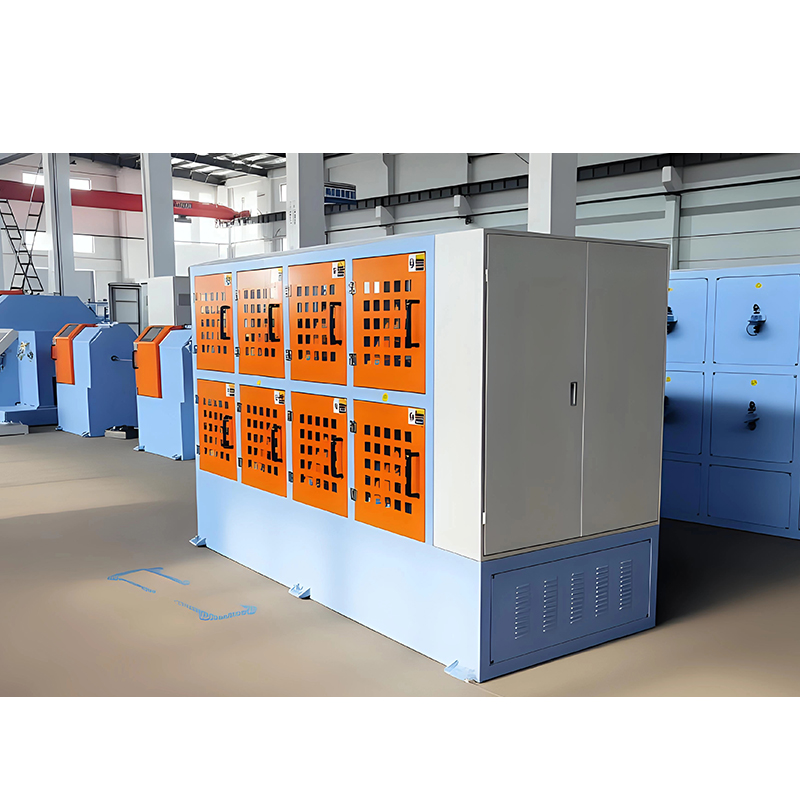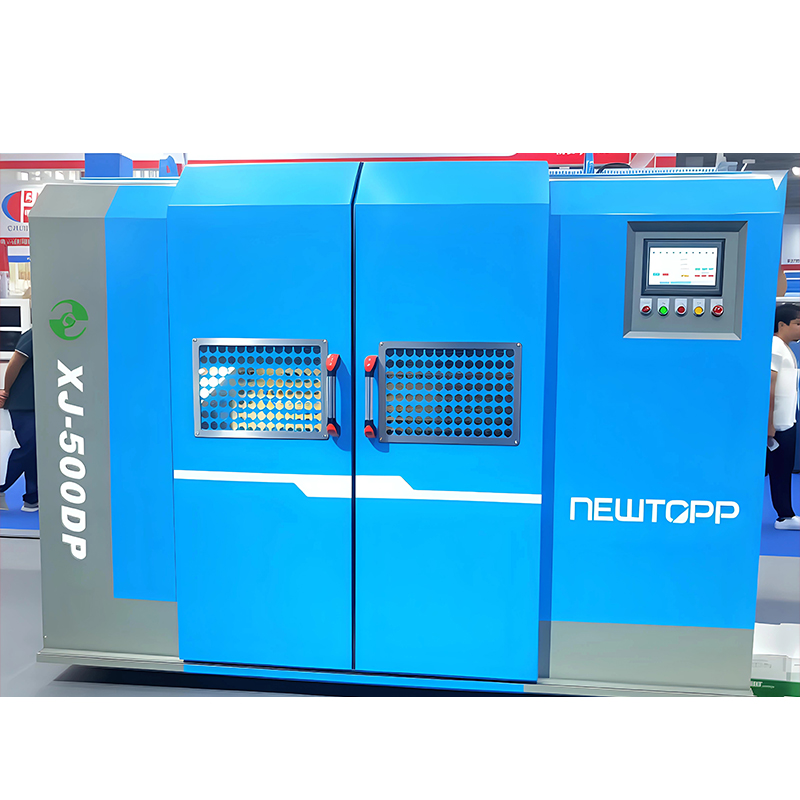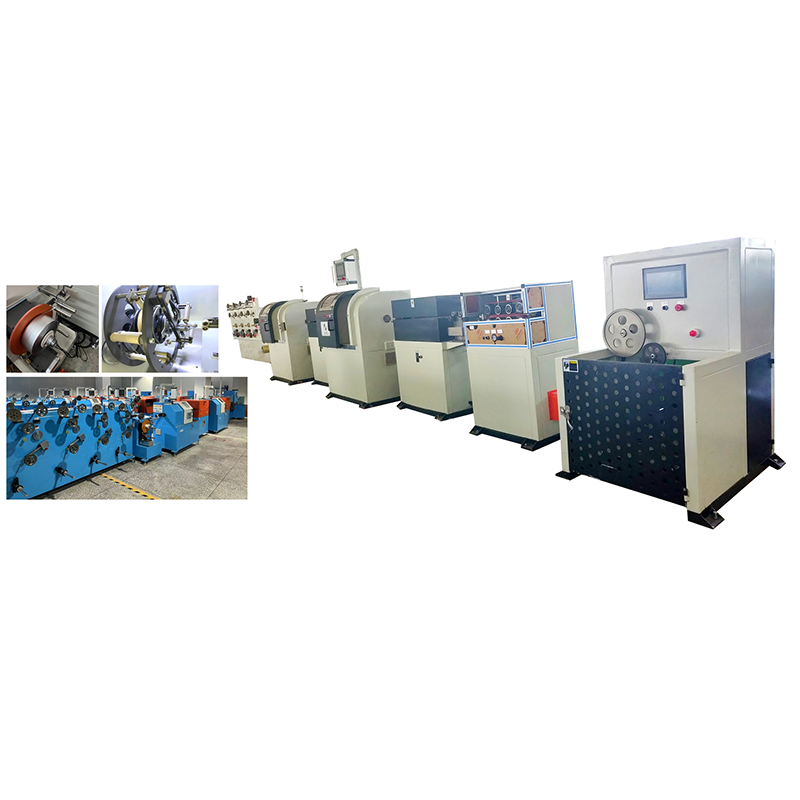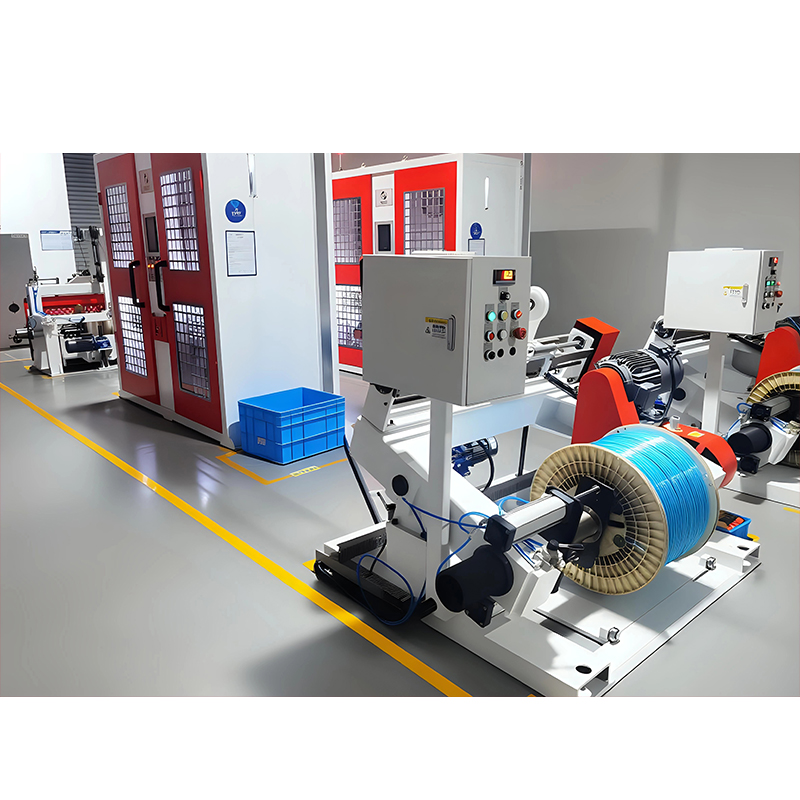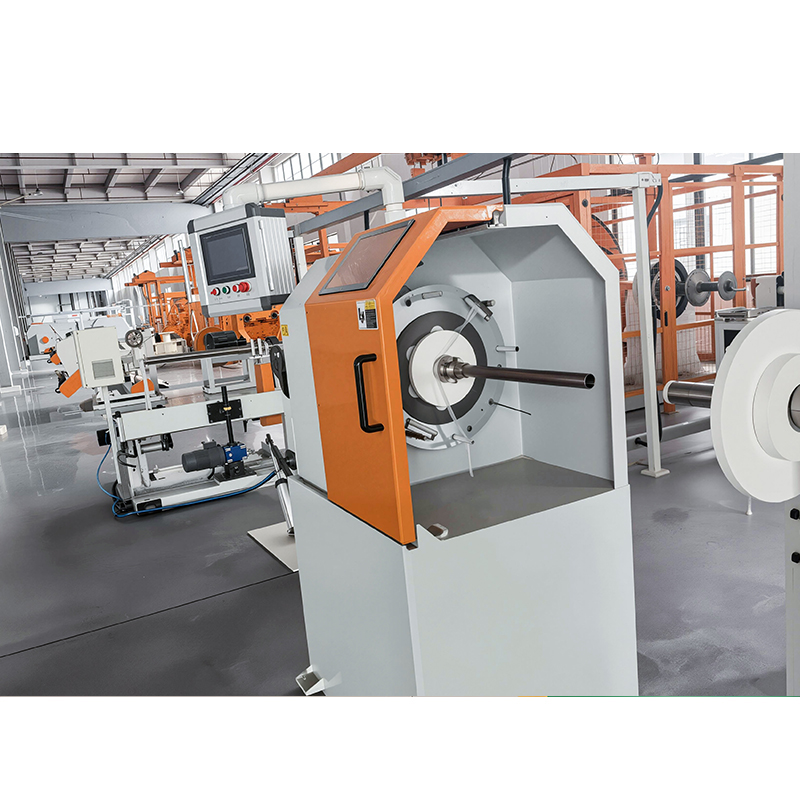




Trådningsmaskinprocessen är steget i kabeltillverkning där enskilda ledningar tvinnas runt en gemensam axel för att bilda en tvinnad ledare. Det är steget som avgör hur flexibel, utmattningsbeständig och elektriskt konsekvent slutkabeln blir. I praktiken använder en välkontrollerad strandningsprocess exakt läggningslängd, lika trådspänning och rätt maskintyp för att undvika vanliga defekter som fågelburar, lösa trådar och diametervariationer.
Vad händer under strandningsprocessen?
Strandingprocessen följer en konsekvent sekvens: pay-off, spänningskontroll, vridning vid en stängningspunkt och take-up. Varje steg måste synkroniseras för att bibehålla en konstant stigning och ledargeometri.
- Utbetalning: individuella trådar dras från bobiner monterade på ett pay-off system. Utbetalningen kan vara aktiv eller passiv; aktiva system ger en inställd bakspänning för varje tråd.
- Spänningskontroll: varje tråd passerar genom dansrullar eller spänningssensorer. Lika spänningar över alla trådar förhindrar att en tråd blir översträckt eller bildar öglor.
- Vridning och stängning: trådar konvergerar vid en stängningsdyna eller styrning, medan maskinen roterar antingen trådhållarna eller upptagningsspolen. Rotationshastigheten och linjehastigheten bestämmer tillsammans läggningslängden (det axiella avståndet för en fullständig vridning).
- Upptagning: den tvinnade ledaren dras av en kapstan och lindas upp på upprullningsspolen. Hastighetsförhållandet mellan kapstan och roterande del upprätthålls av ett servo- eller växelsystem.
För en bredare introduktion till hela utbudet av strandningsmaskiner kan du läsa vår omfattande guide till kabelsträngningsmaskiner . Den förklarar hur dessa maskiner skiljer sig och hur de väljs för olika ledarkonstruktioner.
Huvudtyper av strandningsmaskiner
Det finns tre huvudfamiljer för strandningsmaskiner - planetariska, rörformiga och dubbeltvinnade (båge) strandare. Var och en erbjuder en annan balans mellan läggningsnoggrannhet, produktionshastighet och ledarflexibilitet.
| Maskintyp | Rotationsprincip | Viktiga fördelar | Begränsningar | Bästa applikationerna |
|---|---|---|---|---|
| Planetarisk (stel) strandningsmaskin | Trådspolar roterar i burar runt en fast axel; enskilda lager byggs upp i stor delcirkel | Mycket exakt läggningslängd; låg trådvridning; bra för stora, stela ledare | Lägre hastighet; stort fotavtryck; längre inställningstid | Strömkablar, högspänningsledare, flerskikts tvinnade kärnor |
| Rörformad strandningsmaskin | Alla trådrullar är monterade inuti ett roterande rör; hela röret svänger | Hög hastighet; jämn rotation; bra för långa körningar av nakna ledare | Trådar utsätts för vridning under avlindning; mindre lämpade för flexdesigner | Luftledningar av aluminium och koppar, stålförstärkta ledare |
| Dubbeltwist (båge) strandningsmaskin | En båge roterar runt ledaren och producerar två vridningar per varv | Mycket hög effekt; kompakt design; lägre energiförbrukning | Kräver exakt spänningskontroll; kan behöva en back-twist anordning för enhetlig läggning | Kopparbyggnadsledningar, flexibla sladdar, datakablar och styrkablar |
För storvolymproduktion av flexibla kopparledare, en 1250 dubbelbågs strandningsmaskin är ett vanligt val eftersom det kombinerar ett kompakt fotavtryck med utgångshastigheter som är konkurrenskraftiga för att bygga tråd- och datakabellinjer.
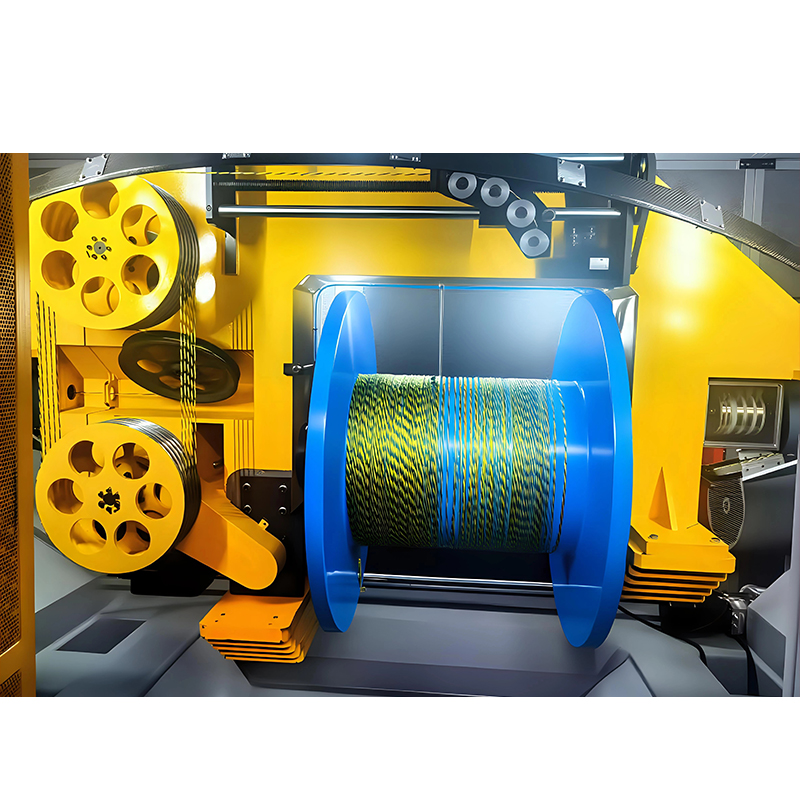 1250 Double Bow Stranding Machine Manufacturers, Custom Factory - Jiangsu Newtop Jiangsu Newtopp Precision Machinery Co., Ltd är China 1250 Double Bow Stranding Machine-tillverkare och anpassad fabrik, The 1250 Double... Visa produkt →
När du behöver extremt exakt läggningslängd och minimal trådförvrängning, a strandningsmaskin av planettyp är vanligtvis att föredra för ström- och styrkablar. Dess roterande burdesign håller trådvridningen till ett minimum och gör att flera lager kan appliceras i en enda passage.
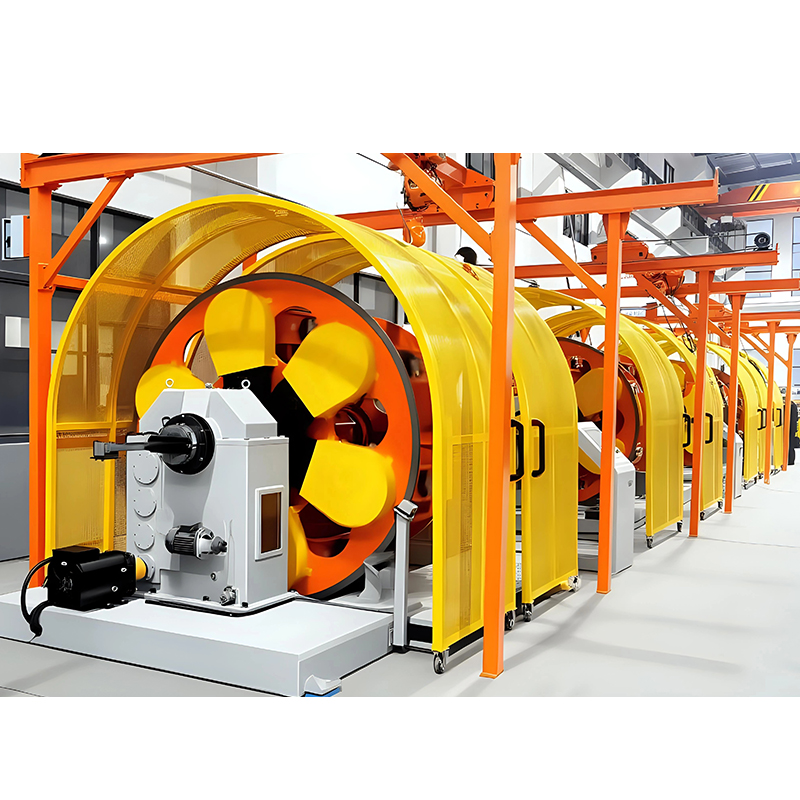 Cage Stranding Machine, Planetary Stranding Machine Manufacturers Jiangsu Newtopp Precision Machinery Co., Ltd är Kinas tillverkare av burstrandningsmaskiner och anpassad fabrik för planetarisk strandningsmaskin... Visa produkt →
För applikationer som kräver mycket höga vridningshastigheter, särskilt tunna eller fina trådar, a trippelstrandingsmaskin kan producera tre fullständiga vridningar per varv, vilket ökar genomströmningen utan att höja boghastigheten.
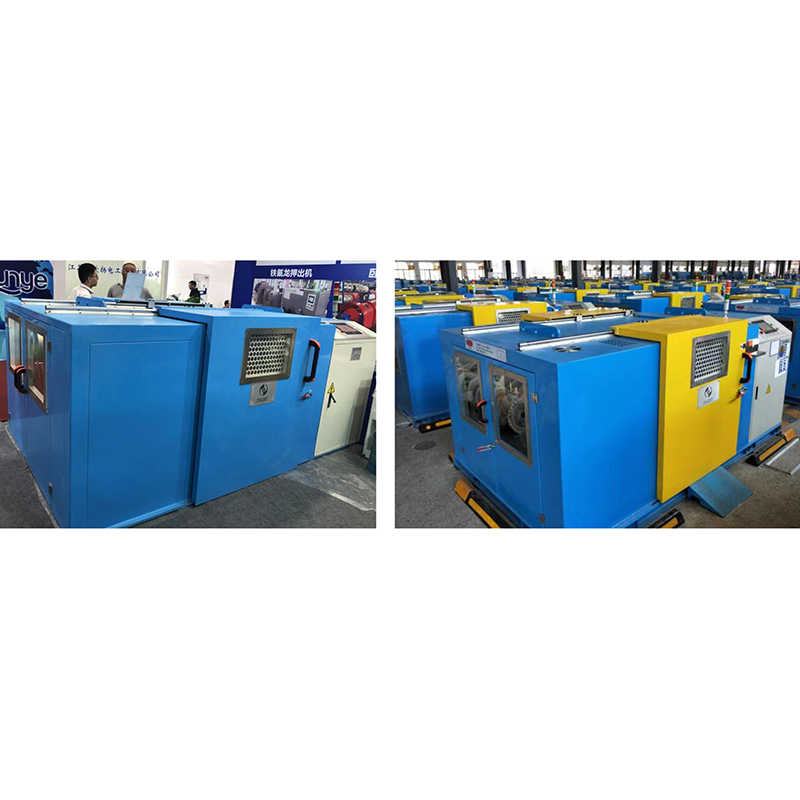 Triple Stranding Machine Manufacturers, Custom Factory - Jiangsu Newtopp Precisi Jiangsu Newtopp Precision Machinery Co., Ltd är China Triple Stranding Machine-tillverkare och anpassad fabrik, Användning: Lämplig för CAT5... Visa produkt →
Viktiga processparametrar som kontrollerar kvaliteten
Fyra parametrar – förläggningslängd, utläggningsriktning, trådspänning och fyllningsfaktor – har den största effekten på en tvinnad ledares prestanda.
- Lägglängd: det axiella avståndet för en 360° trådlindning. För koncentriska ledare är läggningslängden vanligtvis 10 till 14 gånger skiktets ytterdiameter. En typisk maskintolerans är ±3 %, men höghastighetslinjer kan kräva hårdare kontroll.
- Riktning av läggning: de flesta standardkablar använder höger läggning, men riktningen för det sista lagret måste matcha nedströms isoleringslinjen och kopplingsdesignen. En felaktig läggningsriktning kan orsaka för tidigt fel vid avslutningar.
- Trådspänning: individuell trådspänning bör vara så nära lika som möjligt. En praktisk regel är att hålla spänningen vid 2–5 % av trådens brottbelastning; högre spänning kan bryta tråden, och lägre spänning orsakar lösa trådar.
- Fyllningsfaktor: förhållandet mellan den faktiska ledarens metallarea och den omskrivna cirkulära arean. Kompakttrådning kan höja detta från cirka 75 % till över 90 %, vilket minskar kabeldiametern och materialkostnaden.
Att välja rätt strandningsmaskin
Rätt strandningsmaskin är den som matchar ledarkonstruktionens erforderliga geometri, material och produktionshastighet med maskinens inneboende vridningsegenskaper.
- Bestäm ledarkonstruktionen. En klass 2 koncentrisk ledare (t.ex. IEC 60228) kräver en planetarisk eller styv strängare; en flexibel klass 5 eller 6 ledare fungerar bra på en dubbeltvinnad eller backtwist trådlinje.
- Utvärdera materialet. Mjuka koppartrådar behöver skonsam hantering, så dubbeltvinnade maskiner med precisionskontroll av spänningen passar bra; aluminium- eller legeringstrådar kan dras på rörformade trådar med hög hastighet.
- Uppskatta önskad effekt. Dubbeltvinnade maskiner producerar två vridningar per varv, så de ger ofta den lägsta kostnaden per meter för enkla kompakta trådar. Men när en snäv läggningstolerans är avgörande, är en planetmaskins lägre hastighet en acceptabel kompromiss.
- Tänk på golvyta och underhåll. Båg- och rörformade strander är kompakta och lättare att underhålla än stora planetburar, som kräver stor golvyta och tunga fundament.
Vanliga defekter och hur man förebygger dem
De flesta strandningsdefekter orsakas av inkonsekvent spänning, slitna styrningar eller en felaktig läggningsinställning. Tabellen nedan listar de vanligaste defekterna och deras åtgärder.
| Defekt | Typisk orsak | Förebyggande |
|---|---|---|
| Fågelbur (tråd lyfter av strängen) | Otillräcklig bakåtvridning under böjning; överdriven strängspänning | Använd back-twist pay-off; minska dragspänningen; öka antalet styrrullar |
| Trådbrott | Grader på styrningar; för hög individuell trådspänning | polera alla kontaktpunkter; ställ in spänningen till 2–5 % av brottbelastningen; lägg till spänningsövervakning på varje tråd |
| Oversize/undersize diameter | Sliten stängningsform; felaktig trådförform | Byt ut formen regelbundet; verifiera förformarens höjd minst en gång per skift |
| Oregelbunden läggningslängd | Hastighetsfluktuation mellan kapstan och roterande del | Använd servokontroll med sluten slinga; kalibrera varvräknare; bibehålla en stabil linjehastighet |
Vanliga frågor
Svaren på de vanligaste strandningsfrågorna kommer alla tillbaka till en princip: maskinen måste matcha ledardesignen och processen måste vara spänningskontrollerad.
Vad är skillnaden mellan bunching och stranding?
Bunching är en icke-geometrisk twist där ledningar läggs ihop slumpmässigt i en riktning, ofta med kort läggningslängd, och den används för flexibla fintrådsledare. Stranding, däremot, ger ett regelbundet spiralmönster med en kontrollerad stigning och riktning, vilket ger ledaren en definierad geometri och bättre utmattningsprestanda. I en strandningsprocess är trådarna placerade i distinkta lager, medan de inte är det vid buntning.
Kan en strandningsmaskin hantera alla ledarkonstruktioner?
Ingen enskild maskin kan täcka alla mönster. En planettråd ger den mest exakta läggningen och är att föredra för stora kraftledare, medan en dubbeltvinnad strander är mycket snabbare för små flexibla kablar. För mycket fina trådar är en triple-twist maskin ett alternativ och för par som behöver avbokning krävs en back-twist pair strander. De flesta anläggningar använder två eller tre olika maskintyper.
Vad är back-twist och när behövs det?
Back-twist är den extra rotation som appliceras på en tråd under payoff så att tråden inte deformeras plastiskt när den går in i strandningspunkten. Det är nödvändigt när ledningen måste förbli otvinnad efter att ledaren har formats - till exempel i flexibla kablar, datakablar och tvinnade ledare som används i dynamiska applikationer. Maskiner med rotation av bågtyp kan lägga till en bakåtvridningsanordning för att kompensera för vridpåkänning.
Hur påverkar stranding pitch flexibiliteten?
Kortare stigning (lägglängd) ökar ledarflexibiliteten och det dynamiska böjmotståndet, men det ökar också materialanvändningen och minskar genombrottsspänningsmarginalen för en given isoleringstjocklek. Längre stigning ger större styvhet och lägre DC-motstånd. Standarddelningen för flexibla kablar är cirka 8 till 12 gånger diametern på lagret, medan fast installerade kablar ofta använder 12 till 16 gånger.
Slutliga tankar
Strandningsmaskinprocessen är inte bara en mekanisk vridningsoperation; det är ett exakt tillverkningssteg som bestämmer ledarens mekaniska och elektriska prestanda. För en kabelproducent kommer de största vinsterna från att matcha maskintypen med produktfamiljen, kontrollera de fyra kvalitetsparametrarna och utbilda operatörer att se efter spänningsrelaterade defekter. Med rätt utrustning och disciplin kan strandningsprocessen gå i hög hastighet utan att kompromissa med kvaliteten.