

Branschnyheter
Hem / Nyheter / Branschnyheter / Skip Stranding Machine: Arbetsprincip, läggningslängd och hur man väljer
Hem / Nyheter / Branschnyheter / Skip Stranding Machine: Arbetsprincip, läggningslängd och hur man väljer
NYHETER


Skip Stranding Machine: Arbetsprincip, läggningslängd och hur man väljer
2026-10-10
En sats av flexibel robotkabel kommer tillbaka från en kund eftersom ledaren viks vid den snäva kröken bakom kontaktstycket, och trådarna i den avskalade änden har redan börjat springa isär. Isoleringen klarade varje eltest. Konduktören låg inte. I sådana här fall börjar korrigeringen vanligtvis vid strandningsstadiet snarare än vid extrudern.
En skip stranding maskin är en ledare stranding maskin som lägger de enskilda trådarna med en avbruten, periodiskt omvänd lay, ett S-Z mönster, istället för en kontinuerlig spiral som löper i en riktning. Eftersom vridningen vänder med bestämda intervall, samlar tråden aldrig samma lagrade vridning som en konventionell koncentrisk läggning bygger upp, så den färdiga ledaren förblir flexibel och förutsägbar när den böjs, skärs eller krymps.
Det enda processvalet ändrar tre saker som en kabelanläggning faktiskt mäter: minsta böjningsradie, ändstabilitet och hur mycket ledaren bekämpar extruderingslinjen nedströms. Det som följer tar upp hur processen fungerar, var den tjänar sin kostnad, vad som hör till en köpspecifikation och de defekter som uppstår när en maskin är felkonfigurerad.
Vad är en Skip Stranding Machine?
En skip stranding maskin beskrivs bäst som en strander plus synkroniserad reverseringskontroll: den mekaniska hårdvaran är nära standard strandingutrustning, medan själva läggningsmönstret skapas av timing.
På maskinsidan hittar du en pay-off, roterande bågar eller en roterande ram som bär trådbobinerna, en läggplatta eller formningsform, och en dragskiva eller avdragare. Den utmärkande delen är kontrollförhållandet mellan bogrotation och upptagningshastighet, eftersom det förhållandet definierar läggningslängden. Rotera bågarna snabbare med samma linjehastighet och läggningen förkortas; kör linan snabbare med samma boghastighet och läggningen förlängs.
I en hoppläggning kör styrenheten bågarna framåt för en inställd längd av ledaren, vänder dem för en jämförbar längd och upprepar sedan. Den punkt där riktningen ändras är vändpunkten, och dess avstånd är den enskilt viktigaste inställningen på maskinen efter själva läggningslängden. Vändningsintervallen ligger vanligtvis någonstans mellan cirka en halv meter och tre meter, men det rätta värdet kommer alltid från den färdiga kabelns flexkrav, inte från en fast maskinkonstant.
En praktisk varning om terminologi: leverantörer använder "hoppa över strandning" löst, och vissa kataloger tillämpar det på alla processer med alternerande läggning. Innan du jämför offerter, bekräfta tre siffror skriftligt: lägglängd i varje riktning, vändningsintervall och den boghastighet som maskinen når vid arbetslinjehastighet. Den översikt över typer av kabelsträngningsmaskiner är en användbar följeslagare om du behöver det bredare ordförrådet först.
Hur Skip Stranding jämförs med andra ledningskonstruktioner
Skip stranding är ett av tre vanliga sätt att bygga en tvinnad ledare, och det är det rätta svaret endast för en specifik uppsättning krav.
| Attribut | Hoppa över (S-Z) strandning | Sann koncentrisk strandning | Klumpad strandning |
| Lägg mönster | Omväxlande S och Z med fasta intervall | Kontinuerlig enkelriktning, lagerriktning omvänd per lager | Kontinuerlig enkelriktning, inga definierade lager |
| Typisk läggningslängd | Längre, ställ in per riktning för att passa böjradien | Tät och noggrant kontrollerad per lager | Kort, behandlad som icke-kritisk |
| Flexibilitet | Hög, med lite återställande vridmoment | Måttlig | Hög, men rundheten lider |
| Cut-end beteende | Strängar håller ihop med minimal avvridning | Lätt tvinnad, behöver ofta bindning eller tejpning | Tenderar att blossa |
| Rundhet | Bra | Bästa | Fattigast |
| Linjehastighetspotential | Hög, begränsad av omkastningssynkronisering | Hög, begränsad av boghastighet | Högst |
| Typisk användning | Robot, dragkedja, svetsning, medicinsk och flexibel kabel för fordon | Ström-, luft- och kontrollkabel | Flexibla sladdar och liten anslutningstråd |
Där överhoppade dirigenter tjänar sina kostnader
Skip stranding betalar sig själv varhelst en konduktör måste överleva upprepad bockning eller måste avslutas för hand i fält, eftersom läggningen gör det arbete som pärmar och band annars skulle göra.
- Robotarm och ledad maskinkabel, där ledaren böjs tusentals gånger över en liten radie.
- Drakedjekabel (kontinuerlig flex) i verktygsmaskiner och automatiserade hanteringssystem.
- Svetskabel och andra handburna ledningar som släpas och lindas dagligen.
- Ledare för fordons- och nyenergikabel, inklusive koppar- och aluminiumskenor som avslutas och böjs under monteringen.
- Medicin- och instrumentledningar där en avskalad ände måste hållas snygg utan extra hylsa.
Skip stranding är inte universellt. En högfrekvent dataledare behöver en tät, stabil läggning för att hålla sin elektriska längd och impedans, och overhead- och kraftledare är beroende av den mekaniska balansen som verkliga koncentriska skikt ger. När en kund specificerar en stabil karakteristisk impedans är en konventionell läggning vanligtvis det bättre svaret.
Fem parametrar som avgör om överhoppning av strandning fungerar
Fem inställningar styr resultatet, och om du justerar någon av dem ändras de andra.
- Lägg längd i varje riktning. För kort och ledaren stelnar och motstår böjning; för långa och strängarna separeras vid formningsformen. Börja från den minsta böjradien den färdiga kabeln måste överleva och arbeta bakåt.
- Per-wire pay-off spänning. Ojämna spänningar är den vanligaste orsaken till att fågelburen sitter i bur. Varje undertråd bör matas med samma spänning, och spänningen bör mätas snarare än bedömas efter känsla.
- Reverseringssynkronisering. Omkastningspunkten måste landa på samma ledarlängd varje cykel. Kapstanslirning, slitna bälten och aggressiv acceleration alla trycker omvändningspunkter ur position.
- Ta upp spänning och traversering. Upptagningen måste vara tillräckligt fast för att hålla läggningen stängd men tillräckligt lätt för att inte platta till ledaren. En dåligt ansatt travers ger mjuka, vågiga sektioner som bara dyker upp efter extrudering.
- Inkommande trådkvalitet. Diametertolerans, ytfinish och dragsmörjning syns alla i det strandade resultatet. En läggning som löper rent på en trådparti kan fågelbura på nästa.
Specificera en Skip Stranding Machine: En köparens checklista
Det snabbaste sättet att jämföra offerter är att fixa ledaren först och låta maskinen följa med, eftersom två maskiner med samma nominella boghastighet kan leverera väldigt olika läggningskonsistens på samma ledare.
Matcha plattformen med konduktören
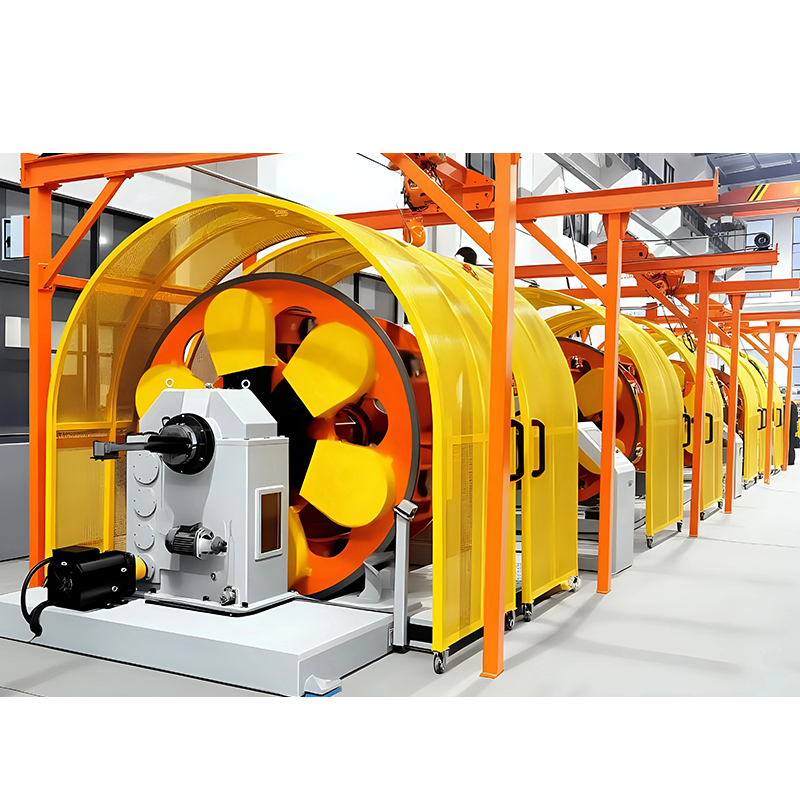
Dubbelbågsmaskiner lämpar sig för produktion med högre effekt av medelstora och stora ledare, där de två bågarna balanserar varandra och tillåter snabbare rotation utan vibrationer. Back-twist pair stranders passar konstruktioner som måste varva upp rent i den avskurna änden. Fribärande enkelsträngar väljs vanligtvis för mindre kärnor, kortare körningar och frekventa produktbyten.
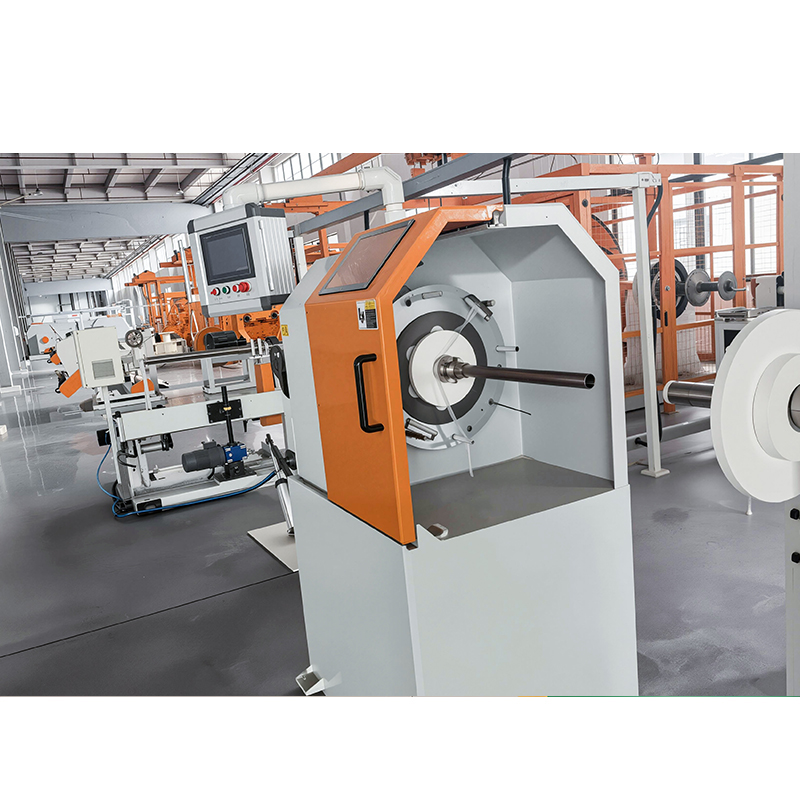
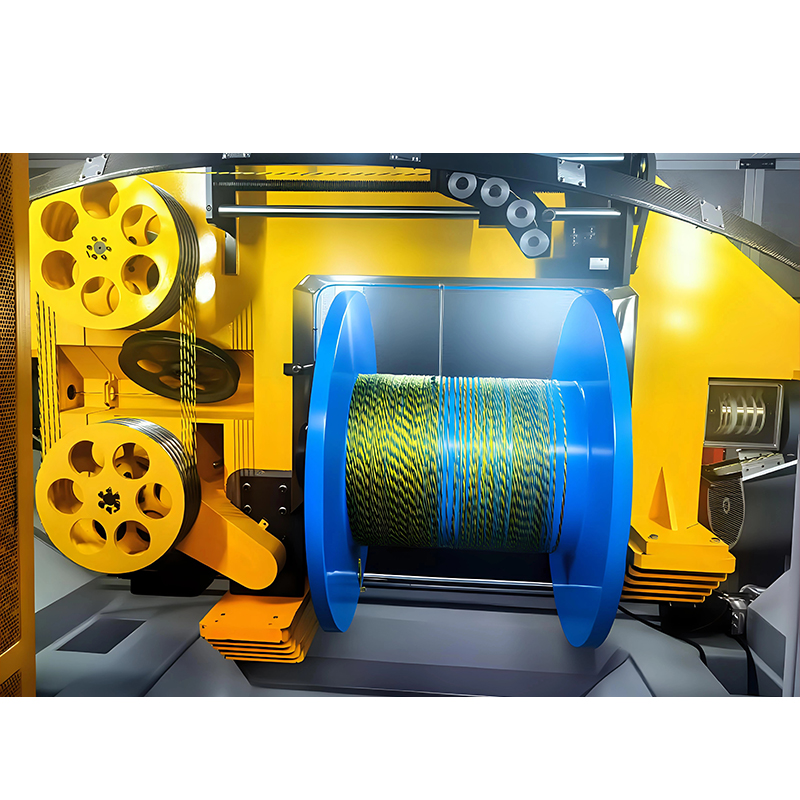 1250 dubbelbågsstrandingsmaskin för högeffektskabelproduktion Dubbelbågsdesign riktar sig mot medelstora och stora ledare; granska spänningsbalans, leverantörsspecifikationer och tillämpningar från datakablar till strömledare. Visa produkt →
Fråga varje leverantör om det reverseringsintervall de kan hålla vid din mållinjehastighet, plus toleransen runt den. Ett angivet intervall utan toleransvärde är inte en specifikation.
Skriv siffrorna i offertförfrågan
Följande ska stå på förfrågan, inte överenskommas muntligt:
- Ledarkonstruktion: antal strängar, enstaka tråddiameter och om blank eller pläterad tråd används.
- Lägglängd i varje riktning, vändningsintervall och tillåten avvikelse.
- Mållinjehastigheten och resultatet låg vid den hastigheten, skriftligt bekräftad av leverantören.
- Bobbinstorlekar och pay-off räknas, eftersom dessa begränsar hur länge maskinen går mellan omladdningarna.
- Acceptanstest: en provlängd kontrollerad för läggning, rundhet och omkastningsavstånd innan leverans accepteras.
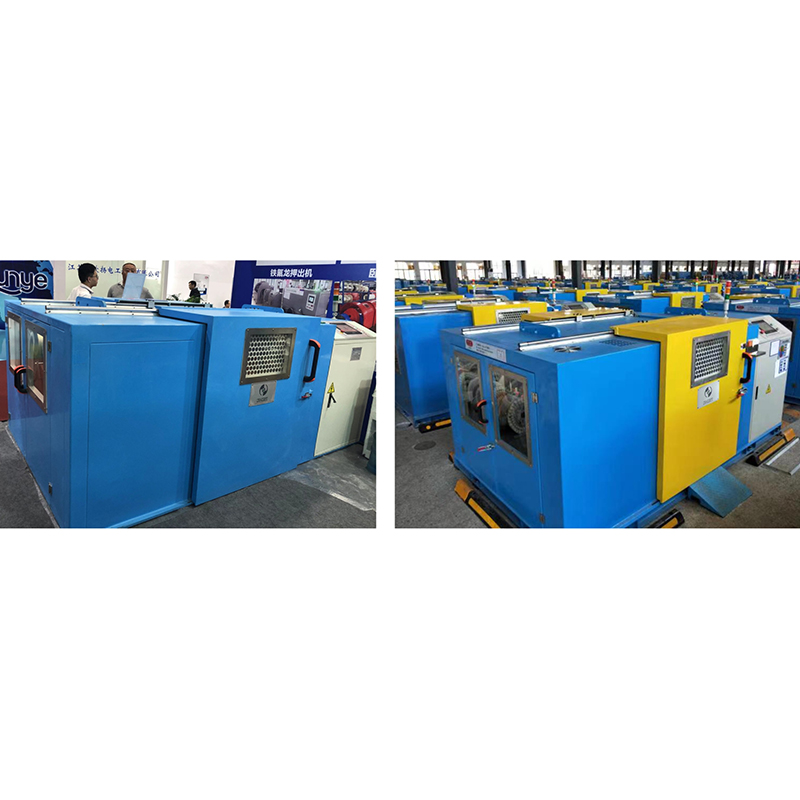
Back-twist-maskiner förtjänar ett separat utseende närhelst snittbeteende är kundens klagomål, eftersom trådbanan är utformad så att ledaren släpper sin vridning gradvis snarare än allt på en gång.
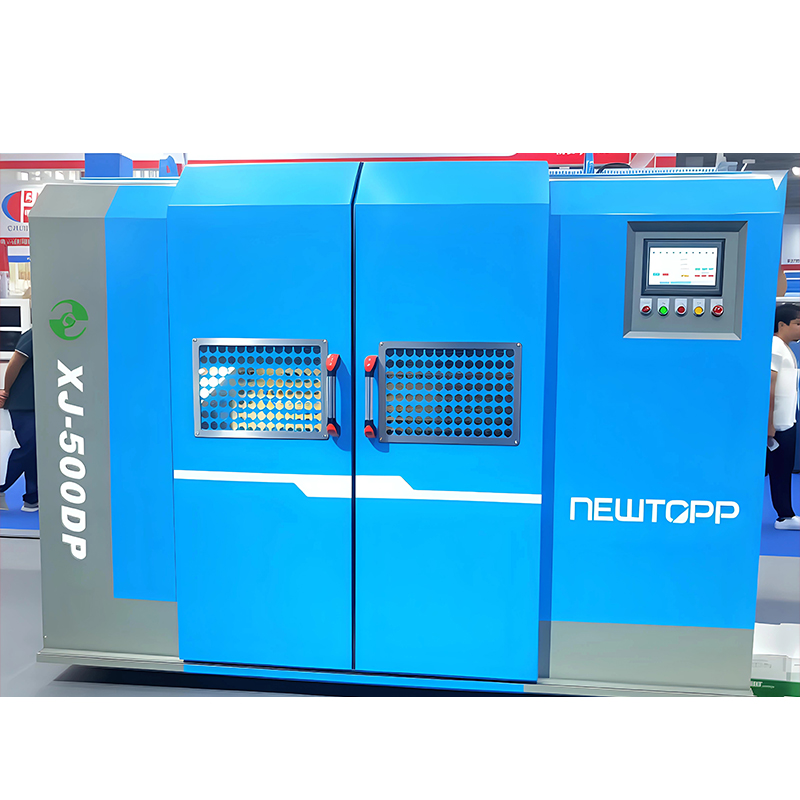 Horisontell eller vertikal Back-Twist Pair Stranding Machine Finns horisontell eller vertikal; Vrid tillbaka innan parvridning minskar skador för Cat-5e/6/6A, HDMI 2.1 och höghastighetsdatakablar. Visa produkt →
För mindre kärnor och anläggningar som byter produkter flera gånger i veckan ger en enkelsträngad plattform vanligtvis bättre avkastning än en höghastighets dubbelbågsmaskin som är underbelastad.
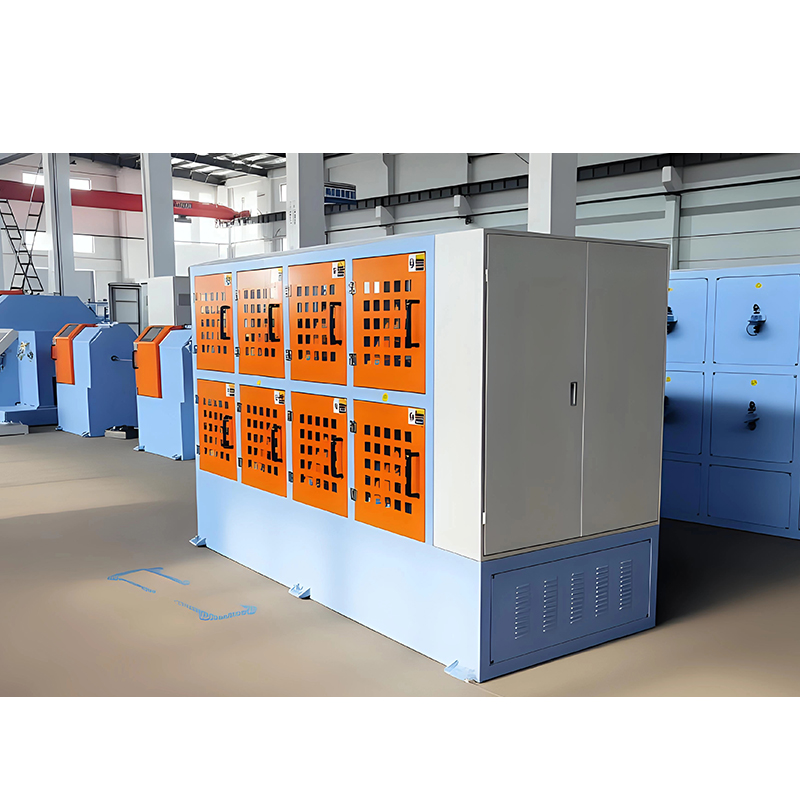 Cantilever typ enkelsträngad maskin för produktion av små kärnor Lämplig för mindre kärnor och frekventa produktbyten; kontrollera spänningsstabilitet, PLC-pitchkontroll och korsningsinställning för problem med skip-stranding. Visa produkt →
Typiska defekter och vad som faktiskt orsakar dem
Nästan alla problem med överhoppningsstranding går tillbaka till spänning, synkronisering eller verktyg snarare än till själva ledardesignen.
| Defekt | Trolig orsak | Vad ska ändras |
| Fågelbur eller vajerflamning vid formen | Ojämn eller låg pay-off spänning, överdimensionerad formhål | Utjämna spänningen, ändra storlek på formningsformen |
| Lös, vågig ledare | Upptagningsspänningen är för låg, reverseringstimingen driver med linjehastigheten | Höj upptagningsspänningen, verifiera synkroniseringen igen |
| Ojämnt omkastningsavstånd | Capstan slip, överdriven acceleration i reverseringen | Kalibrera om drivenheten, mjuka upp accelerationsrampen |
| Trasiga ledningar | Spänning över trådens gräns, slitna keramiska styrningar | Minska spänningen, byt ut styrningar och inspektera trådbanan |
| Out-of-round ledare | Felaktig tråddiametrar, ojämn spolfyllning | Kontrollera toleransen för inkommande tråd, se över laddningen av spolen |
| Knäckning efter flextestning | Lägg för kort för önskad böjradie | Förläng läggningen och vidga vändningsintervallet |
Vanliga frågor
Vad är skillnaden mellan skipstranding och buntstranding?
Skip stranding vänder läggningsriktningen med bestämda intervall, medan buntstranding vrider sig kontinuerligt i en riktning utan definierade lager. Skip stranding håller ihop avskurna ändar och håller ledaren rund; buntade ledare är snabbare att producera och benägna att utvidgas vid snittet.
Vilken läggningslängd ska en hoppsträngad robotkabel använda?
Det finns inget universellt nummer. Arbeta från den minsta böjradie som kabeln måste överleva, ställ sedan in det längsta lägget som fortfarande håller ledaren stängd vid formningsdynan. En för kort läggning är den vanliga orsaken till stela, kinkiga robotledare.
Kan en standard dubbelbågsstrander producera en hoppläggning?
Endast om driv- och styrsystemet kan vända bågarna exakt och repeterbart i produktionshastighet. Många maskiner kan rotera åt båda hållen, men mycket färre håller ett reverseringsintervall inom en snäv tolerans medan upptagningen fortsätter att dra.
Är skipstranding lämplig för aluminiumledare?
Ja, förutsatt att spänningarna är inställda för aluminium istället för koppar. Aluminiumtråd är mjukare och känsligare för styrslitage, så pay-off spänning och keramiska kontaktytor behöver ses över innan läggningsinställningarna justeras.
Hur kontrollerar jag reverseringskonsistens utan att stoppa produktionen?
Ta en provlängd, markera vändpunkterna längs den och mät avståndet. Upprepa kontrollen av prover tagna i början och slutet av ett skift. Drift mellan de två proverna betyder att drivenheten tappar position när maskinen värms upp.
Beslutet beror på hur kabeln används, inte till vilket läggningsmönster som är modernare. Om din ledare böjs upprepade gånger, kapas och avslutas för hand, eller dras över ett verkstadsgolv, lägg in läggningslängden och vändningsintervallet i inköpsspecifikationen precis bredvid antalet trådar och tråddiametern. Jiangsu Newtopp Precision Machinery bygger utrustning för strandning, extrudering och tejpning för just dessa ledartyper, så läggspecifikationen och maskinen som producerar den kan matchas i en konversation istället för tre.
-
Phone
Address
5
Upphovsrätt © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Alla rättigheter reserverade. Wire & Cable Equipment Manufacturer
Fabrik för tilläggsutrustning för robotkabelproduktion
