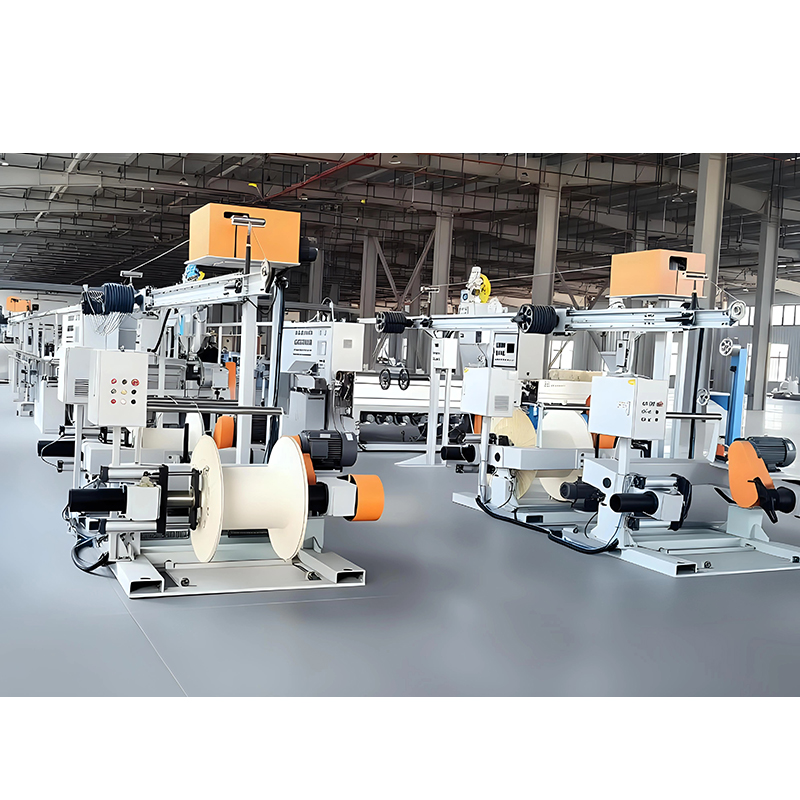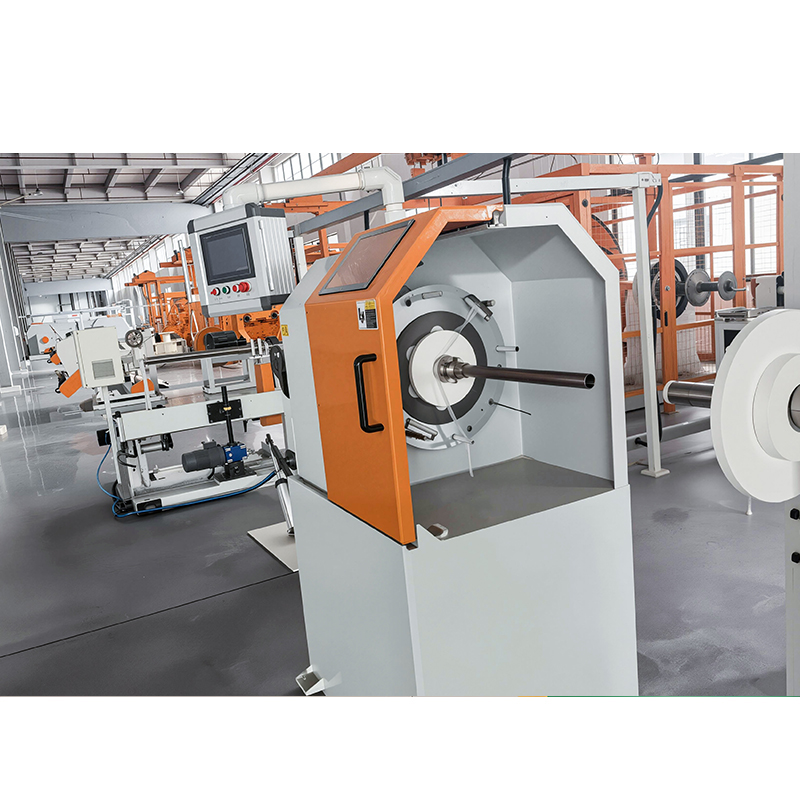




En strandningsmaskin fungerar genom att rotera sina avdragsspolar runt kabelns axel medan kabeln dras framåt med en kontrollerad hastighet. Varje varv lindar de inkommande trådarna spiralformigt runt bunten som redan samlats vid läggningsplattan, och förhållandet mellan draghastighet och rotationshastighet bestämmer läggningslängden - det värde som avgör om den färdiga ledaren är flexibel, rund och elektriskt repeterbar.
Allt annat på maskinen finns till för att skydda det förhållandet: till och med avdragsspänning, en stel rotor eller bur, en stängningsdyna som definierar strandningspunkten och en upptagning som lindar den färdiga ledaren utan att sträcka den. Förstå de fyra jobben och du kan bedöma om någon strandningsmaskin passar din kabel.
Vad en strandningsmaskin gör: en fungerande definition
En strandningsmaskin är kabelframställningsutrustning som tar två eller flera trådar eller isolerade kärnor från roterande tillförselspolar och lägger dem i en spiralformad enhet med en definierad läggningslängd och en definierad läggningsriktning.
Det är inte samma sak som en buncher. En buncher drar ihop vajrar utan ryggsväng och låter dem hitta sin egen läggning. Det är snabbt och billigt och perfekt för korta flexibla ledningar. En strander styr spiralen medvetet: varje tråd har en känd position, en känd vridningshastighet och en känd riktning. Den kontrollen är varför strandade ledare behåller sin rundhet, varför datapar behåller sin elektriska symmetri och varför den tionde kilometern av ledaren beter sig på samma sätt som den första.
Oavsett maskinstorlek ändras aldrig de mekaniska uppgifterna: rotera matningen, håll spänningen jämn, stäng ledningarna vid en fast punkt och linda upp resultatet utan att deformera det. Skillnaderna mellan maskintyper är helt enkelt olika svar på frågan om hur man roterar matningen utan att belasta tråden.
Arbetscykeln, steg för steg
Cykeln körs i en fast ordning, och varje steg begränsar nästa. Om något steg är instabilt kommer läggningslängden att glida även om motorhastigheten inte har ändrats.
- Pay-off och spänning. Kablar lämnar bobiner monterade inuti rotorn, bågen eller buren. Spänningen hålls av mekanisk friktion, pneumatiska bromsar eller dansrullar, och i god praxis håller den sig inom några procent av det inställda värdet från den fulla spolen till den tomma.
- Rotation. Rotorn roterar med ett inställt varvtal. En enkelbågsmaskin lägger till en vridning per varv. En dubbelbågsmaskin bär två bobiner på motsatta sidor av rotorn, så ett varv lägger till två vridningar och uteffekten fördubblas ungefär för samma hastighet.
- Stängning. Alla ledningar konvergerar vid en läggplatta eller stängningsdyna nedströms rotorn. Avståndet mellan den sista styrningen och denna stängningspunkt styr hur gradvis trådarna böjs in i spiralen, och därmed hur mycket ledaren bearbetas.
- Upptagning. En kapstan drar tråden i linjehastighet och en rulle lindar den under kontrollerad spänning. Dragkraft tillhandahålls vanligtvis av ett avdrag snarare än själva rullen, så att rullens diameter inte ändrar läggningen.
- Ryggvridning. På back-twistmaskiner roterar varje bobin också runt sin egen axel i motsatt riktning. Detta tar bort det mesta av den vridning som strandningsverkan lägger i varje enskild tråd, vilket är det som hindrar isolerade par och fina flexibla ledare från att slå tillbaka efter att de lämnat formen.
Aritmetiken som binder ihop det är kort. Lägglängden i millimeter är lika med linjehastighet i mm per minut dividerat med vridningar per minut, och vridningar per minut är lika med rotorns varvtal multiplicerat med antalet bågar. En 1250 dubbelbågsmaskin vid 600 rpm ger 1200 vridningar per minut; vid 60 m/min, eller 60 000 mm/min, vilket ger en läggningslängd på 50 mm. Ändra endera numret och läggningen ändras med det - vilket är anledningen till att hastighetsramper under uppstart är en vanlig källa till mjuka eller ojämna sektioner.
Lägglängd, läggningsriktning och bakåtvridning: parametrarna som spelar roll
Endast en handfull inställningar ändrar faktiskt ledaren, och de interagerar. Att justera en utan att titta på de andra är hur de flesta strandningsproblem börjar.
| Parameter | Vad den styr | Praktisk anmärkning |
|---|---|---|
| Lägglängd | Avståndet som kabeln färdas under en fullständig vridning | Kort läggning ger flexibilitet och utmattningsliv; lång läggning minskar förlust och överhörning i datakablar |
| Lägg riktning | Om spiralen går åt vänster (S) eller höger (Z) | Motsatta läggningsriktningar på på varandra följande skikt hindrar ledaren från att vrida sig och hjälper till att avsluta |
| Rygg vridningsförhållande | Hur mycket motrotation varje spole får | För lite lämnar kvarvarande vridning; för mycket kan lossa strängen inuti formen |
| Rotorhastighet | Vridningar per minut, därav utmatning vid en given linjehastighet | Begränsad av spolmassa, vindkraft och lagerkvalitet snarare än av drivningen |
| Linjehastighet | Draghastigheten genom maskinen | I kombination med rpm definierar den lay; ramper måste koordineras med rotorn |
| Pay-off spänning | Trådposition inuti strängen | Ojämn spänning orsakar fågelburar, diametervariationer och kärnutsprång |
| Fyllningsfaktor och formstorlek | Hur tätt trådarna packas in i tvärsnittet | Komprimerade ledare löper vanligtvis runt 0,9; en överdimensionerad tärning lämnar strängen lös |
Hur de huvudsakliga strandningsmaskinerna fungerar
Maskintyp följer av tre frågor: hur stor är ledaren, hur flexibel måste den vara och hur mycket effekt behöver du. Arbetsprincipen är identisk i dem alla; bara sättet som spolarna bärs på ändras.
Dubbla bågar: två vridningar per varv
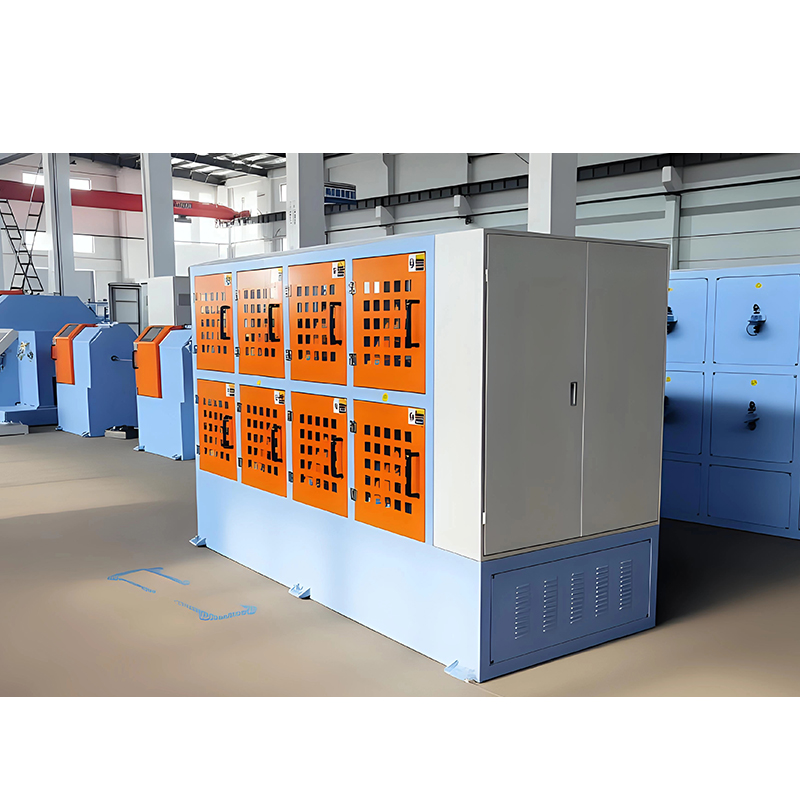
I en dubbelbågsmaskin sitter bobinerna inuti en bågformad rotor. Varje halvvarv av bågen bär en bobin runt kabelaxeln, så ett helt varv ger två vridningar. Det är därför dessa maskiner dominerar för medelstora och fina ledare där utgången är viktig: en 1250 dubbelbågsstrander kan nå mycket höga vridningshastigheter samtidigt som trådbanan hålls mjuk. Avvägningen är att bågen måste balanseras exakt, för vid hög hastighet visar sig eventuell obalans omedelbart som variation i läggningslängd och spänningsrippel.
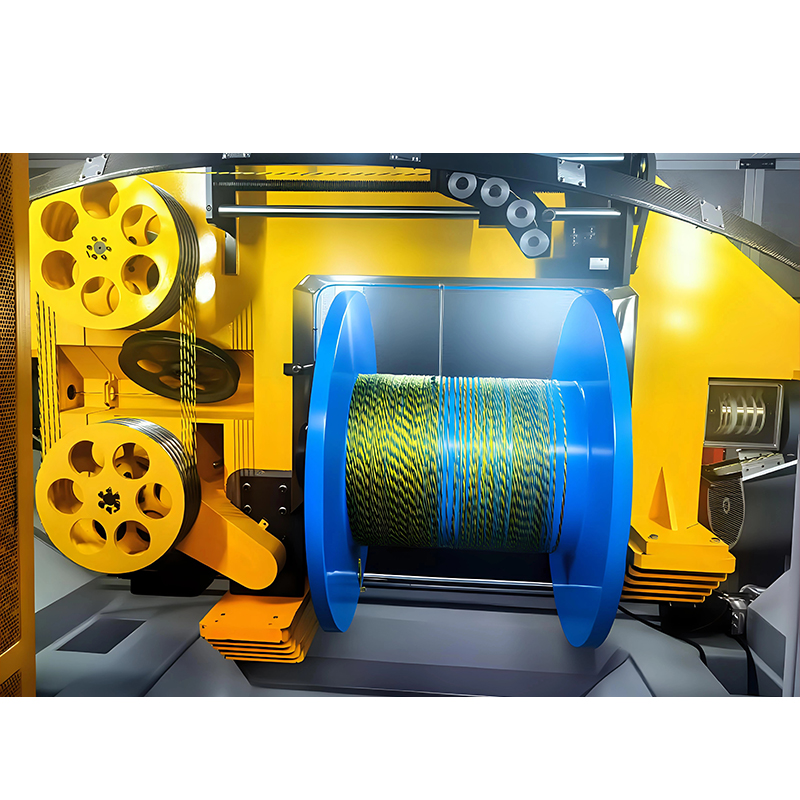 1250 dubbelbågsstrandningsmaskin för kabelkärnproduktion Den 1250 dubbelbågiga strandern vrider ledare och fibrer till kabelkärnor, vilket ger två vridningar per varv med balanserad spänning för medelstora och fina ledningar. Visa produkt →
Back-twist pair stranders: byggda för data och flexibla kärnor
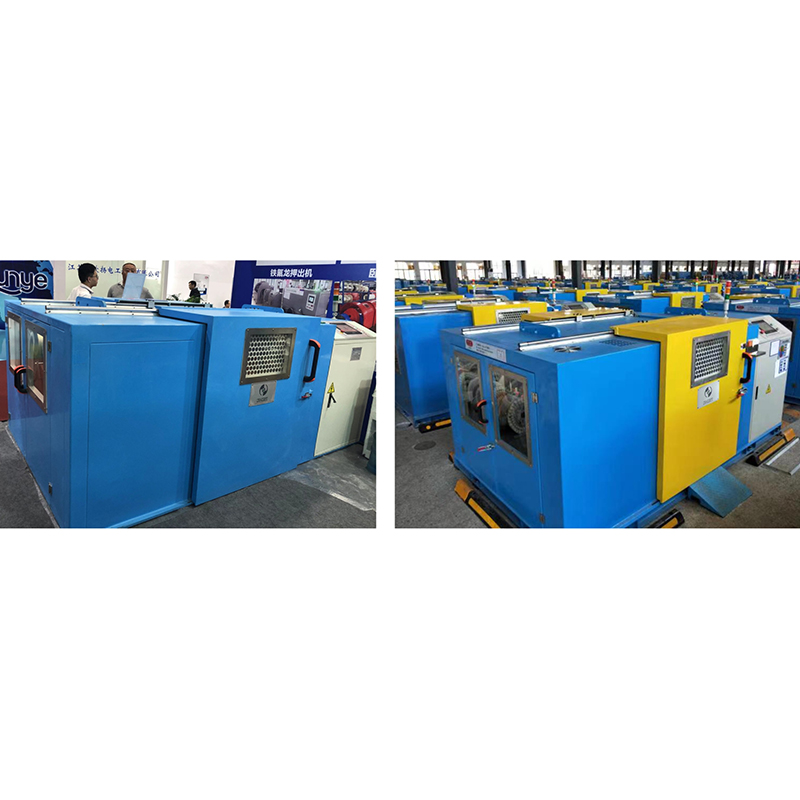
En back-twist pair strander motroterar varje bobin mot huvudrotorns riktning. De individuella isolerade kärnorna kommer därför fram till stängningspunkten nästan utan lagrad vridning, vilket betyder mest för LAN- och datakablar, robotarmskabel och drag-chain-kabel. Horisontella och vertikala versioner finns eftersom butikslayout och kabelbana avgör vilken som passar: en horisontell maskin passar långa, raka startsträckor, medan en vertikal ram sparar golvyta och hanterar lätta, fina kärnor. Ställ in back vridningsförhållandet fel och paret kommer antingen att öppna sig efter tärningen eller vrida tillbaka på sig själv i nästa process.
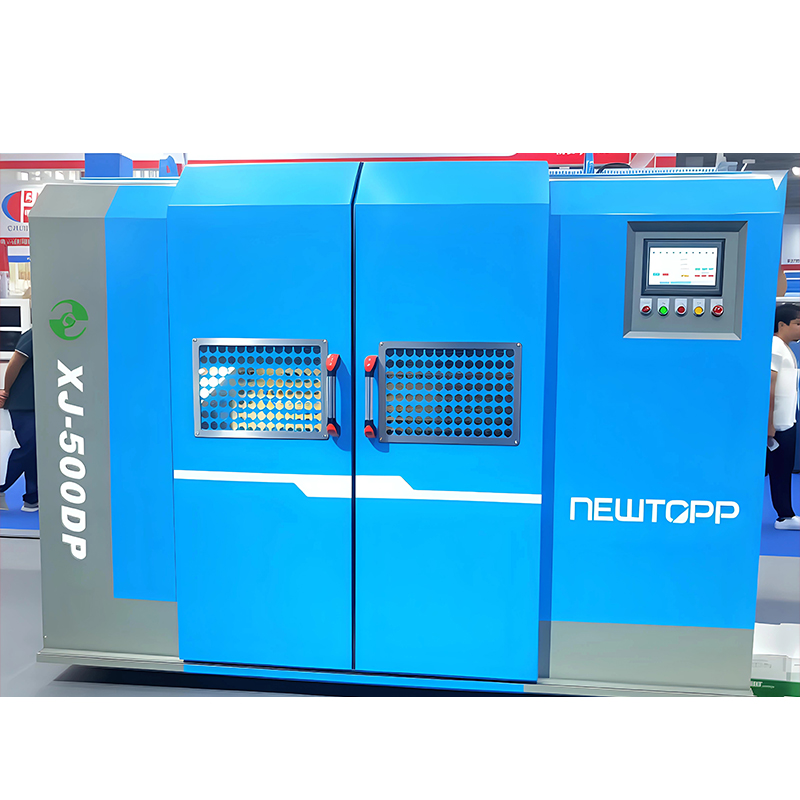 Horisontell/vertikal Back-Twist Pair Stranding Machine för datakablar En back-twist pay-off och parvridningsmaskin för isolerade datakabelkärnor; motrotation minskar lagrad vridning före stängning, vilket stöder Cat-5/6 och HDMI 2.1-arbete. Visa produkt →
Planetära strander: många bobiner, minimal stress
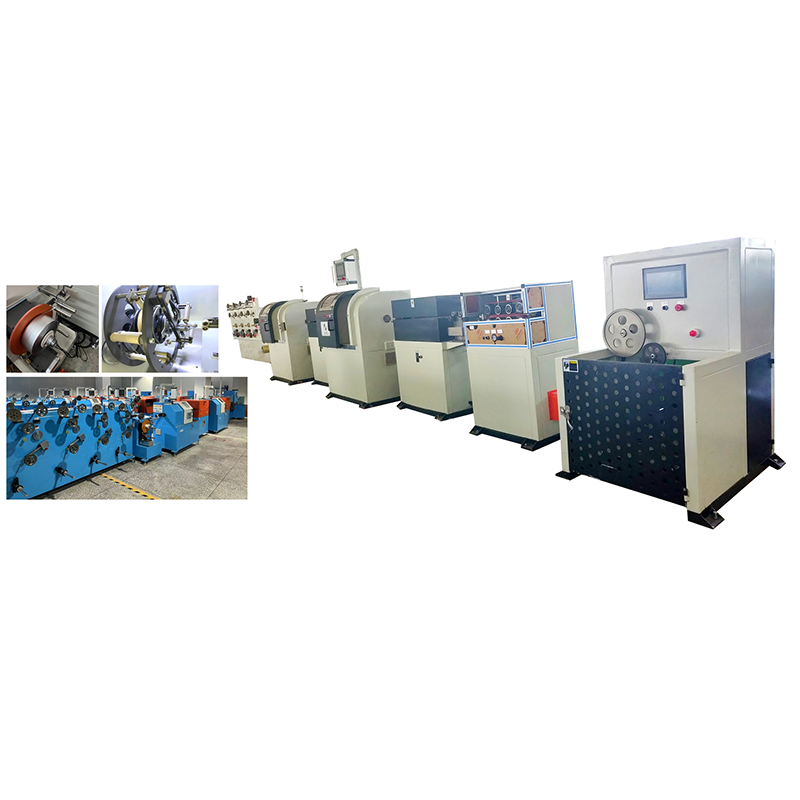
En planetarisk strander bär sina bobiner i en stor bur som roterar som en helhet, så varje spole håller en fast orientering i förhållande till kabeln. Trådbanan är lång och skonsam, vilket är precis vad stora kraftledare, sektorformade ledare och stål- eller aluminiumtrådsenheter behöver. Maskinen är långsammare än en bågstrander, men den klarar tunga bobiner, stora tvärsnitt och material som inte tål skarp böjning. Det är också det vanliga valet när tråden måste förbli metallurgiskt ostörd.
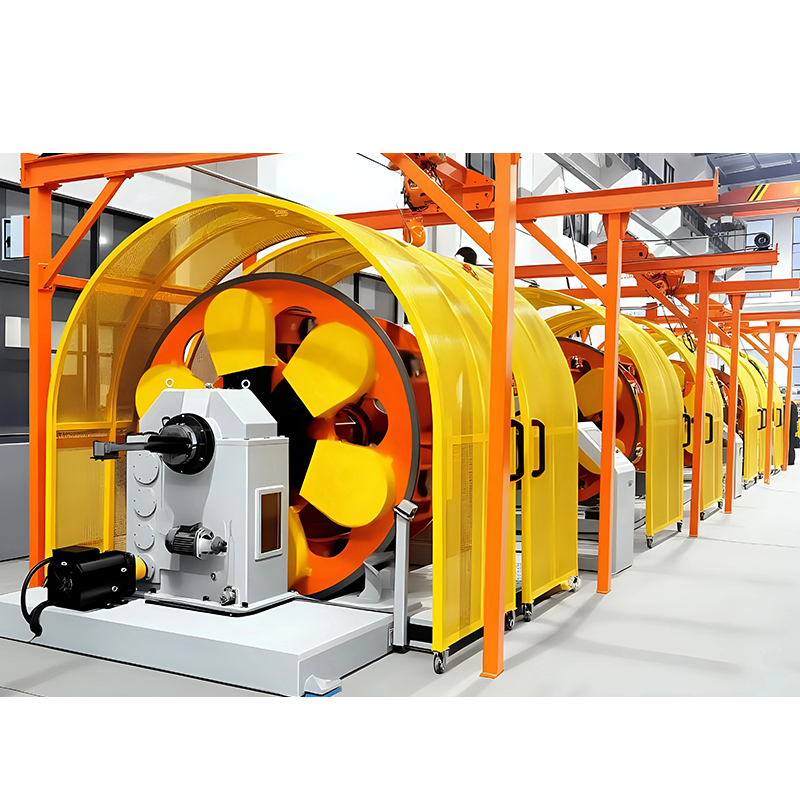 Strandningsmaskin av planettyp för komplexa precisionskablar Planetarisk strander med burmonterade bobiner för mjuka trådbanor, lämplig för stora strömledare och komplexa precisionskablar som behöver geometrisk symmetri och lågt kvarvarande vridmoment. Visa produkt →
Fribärande enkelsträngar och trippelsträngar fyller luckorna i vardera änden av sortimentet. En fribärande enkelsträngare är kompakt och lätt att trä, vilket passar korta löptider och frekventa byten. En trippelstrander utför tre vridningsoperationer i en enda passage genom maskinen, vilket är ett praktiskt sätt att bygga en tät, kompakt ledare utan att dra kabeln genom tre separata linjer.
Arbetsprincipen bakom alla dessa beskrivs mer djupgående i detta omfattande guide till kabelsträngningsmaskiner , inklusive hur läggningslängden interagerar med varje maskinfamilj.
När arbetsparametrarna går fel
De flesta strandningsfel kan spåras till en av fem orsaker, och symtomet pekar vanligtvis rakt på orsaken.
- Fågelbur, där kablar öppnas mellan formen och upptagningen betyder nästan alltid att spänningen är ojämn eller att en av spolen släpar.
- Lösa eller mjuka partier i annars bra ledare kommer vanligtvis från en hastighetsramp under uppstart eller från en spole som har sprungit till slutet och tappat spänningen.
- Ojämn läggningslängd längs rullen pekar på kapstanglidning, ett slitet avdragsbälte eller en upptagningsspänning som stiger när rullen fylls.
- Ledaren vrids av efter tärningen indikerar för lite ryggvridning, eller en läggningsriktning som motverkar efterföljande lager.
- Tillplattade eller markerade ledningar är ett stansproblem: för snäv en stängningsdyna, en hackad styrning eller en trådbana som böjs för skarpt nära rotorn.
Matcha maskinen till den kabel du bygger
Samma princip ger väldigt olika maskiner beroende på kabel. Detta är den del som är värd att kontrollera mot din egen produktlista innan du anger något.
| Kabel eller ledare | Typisk konfiguration | Varför det passar |
|---|---|---|
| Robotarm och dragkedjekabel | Back-twist pair strander, kort läggning, hög ryggsvridningsförhållande | Flexibla kärnor behöver låg kvarvarande vridning för att överleva miljontals böjningscykler |
| LAN och datakabel | Back-twist pair strander med snäv läggningstolerans | Pargeometrin måste förbli stabil eller överhörning och impedansdrift |
| Kabel för fordon och elbil | Dubbelbågstrander med komprimeringsdyna | Hög effekt på medelstora tvärsnitt, konsekvent diameter för isolering |
| Strömkabelsektorledare | Planetstrander med stor bur | Tunga bobiner och stora tvärsnitt behöver en lång, mjuk trådbana |
Vanliga frågor
Vad är skillnaden mellan strandning och buntning?
Stranding styr både läggningslängden och läggningsriktningen medvetet, så ledarens geometri är definierad och repeterbar. Bunching låter trådarna ta upp sin egen slumpmässiga läggning utan bakåtvridning, vilket är snabbare och billigare men ger en mindre rund, mindre förutsägbar ledare.
Hur beräknar jag läggningslängden?
Dela linjehastigheten med vändningar per minut. Eftersom en dubbelbågsmaskin lägger till två vridningar per varv är dess effektiva vridningar per minut två gånger rotorns varvtal - kom ihåg den faktorn innan du jämför två maskiner på papper.
Varför vrids en tvinnad ledare upp efter att den lämnat formen?
Trådarna bär fortfarande lagrad vridning från vridningen. Ryggvridning tar bort det mesta. Om tråden öppnar sig eller fjädrar tillbaka, öka ryggtvinningsförhållandet gradvis och kontrollera läggningsriktningen för det efterföljande lagret.
Kan en strandmaskin hantera både stela och flexibla ledare?
Endast inom gränserna. En back-twist-maskin kan köras antingen, men lägglängden och back twist-förhållandet du behöver för flexibel kabel skiljer sig mycket från dem för en kompakt strömledare. I praktiken delar de flesta anläggningar upp arbetet mellan en back-twist pair strander och en båge eller planetmaskin istället för att kompromissa med en.
Arbetsprincipen för en strandningsmaskin förändras aldrig: rotera tillförseln, håll jämn spänning, stäng ledningarna vid en känd punkt och dra resultatet med en hastighet som fixerar läggningen. Det som förändras är hur bobinerna bärs och det enda designbeslutet avgör ledarstorlekar, material och flexibilitetsnivåer en maskin kan tjäna. Matcha det beslutet med din kabellista först, så blir parameterinställningarna en fråga om rutinjustering snarare än gissningar.
Newtopp har byggt kabelutrustning sedan 2004, som täcker extrudering, strandning och tejpningslinjer från en tillverkningsbas, vilket hjälper när en ledare måste löpa från strandern till nästa process utan att toleranser glider mellan leverantörer.