



Sju siffror avgör om en rörformad strandningsmaskin passar din ledare: spolantal, spolstorlek, stigningsområde, rotorhastighet, entrådsdiameter, färdigt tvärsnitt och spänningsnoggrannhet per spol. Allt annat i en offert är sekundärt, och en leverantör som inte kan citera alla sju gissar.
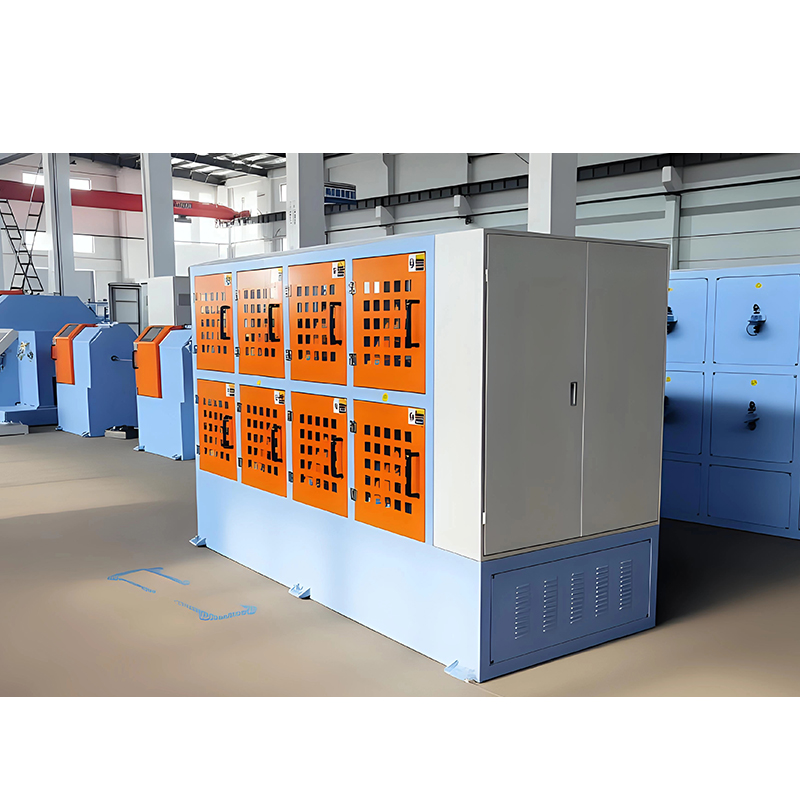
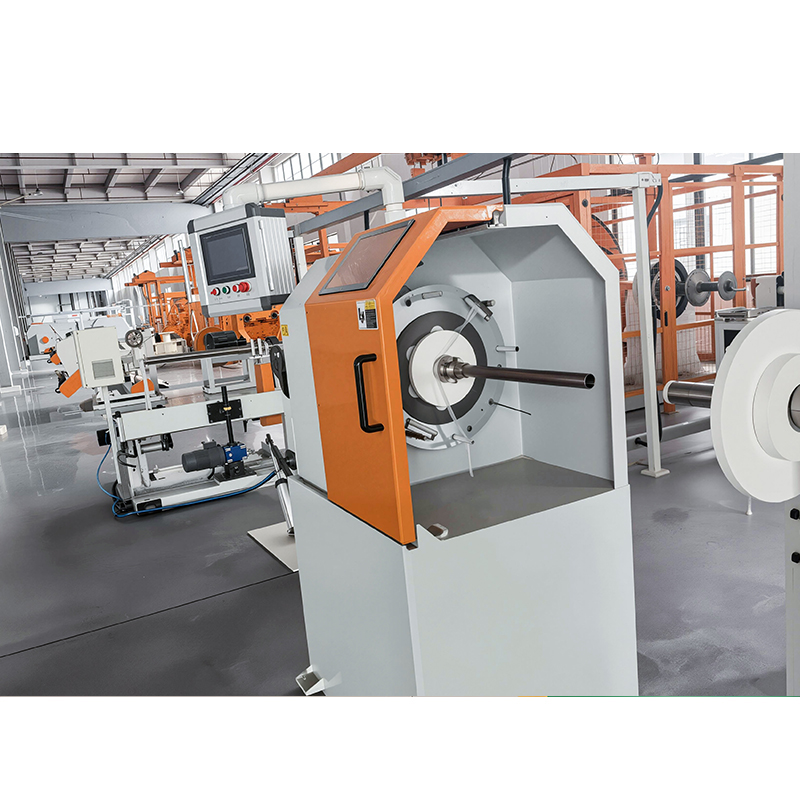
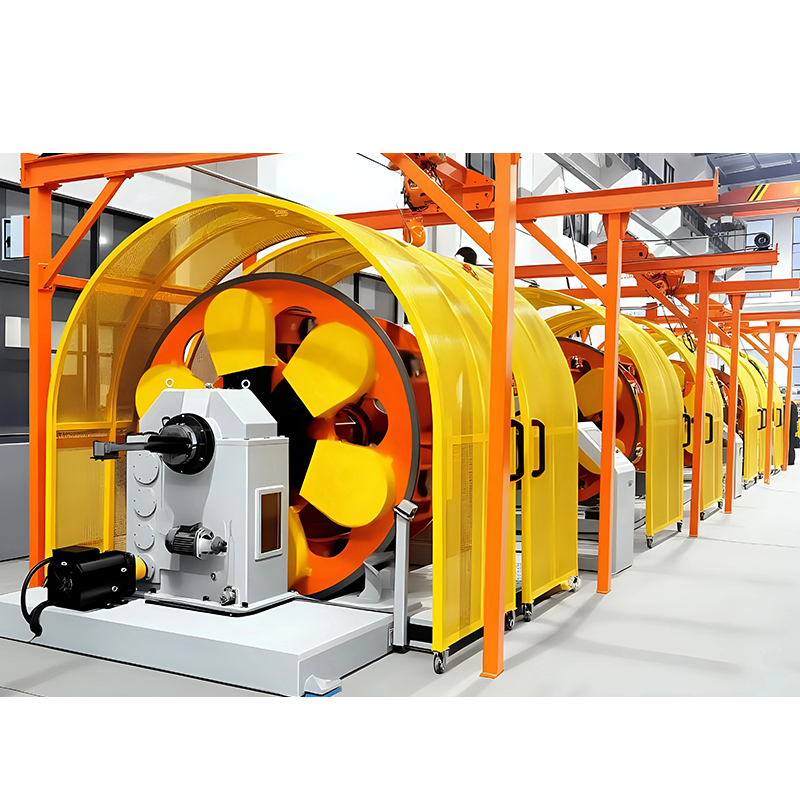
En rörformad strandningsmaskin är en styv strander i vilken avdragsspolarna sitter inuti ett roterande rör. Varje varv av det röret lägger exakt en vridning i ledaren, så produktionshastighet och läggningslängd låses samman med en formel: linjehastighet är lika med stigning multiplicerat med rotorhastighet. Det finns ingen bogarm och ingen ryggvridning, vilket håller trådbanan kort, vindkraften låg och rotorn snabb. Den kombinationen är anledningen till att rörformade strängar bär de flesta 7-, 19- och 37-tråds ren koppar- och aluminiumproduktion upp till ungefär 630 mm².
Om du fortfarande kartlägger den bredare maskinfamiljen, a omfattande guide till kabelsträngningsmaskiner är en användbar följeslagare till den här sidan. Nedan följer vi rörspecifikationer och hur man jämför dem rad för rad.
Vad är en rörformad strandningsmaskin och när är det rätt verktyg?
En rörformad strander är rätt verktyg när konstruktionen kräver 7 till 37 trådar, en koncentrisk kompakt läggning och kontinuerlig utgång, snarare än de mycket stora paketen en planetmaskin ger.
Hur trådbanan fungerar
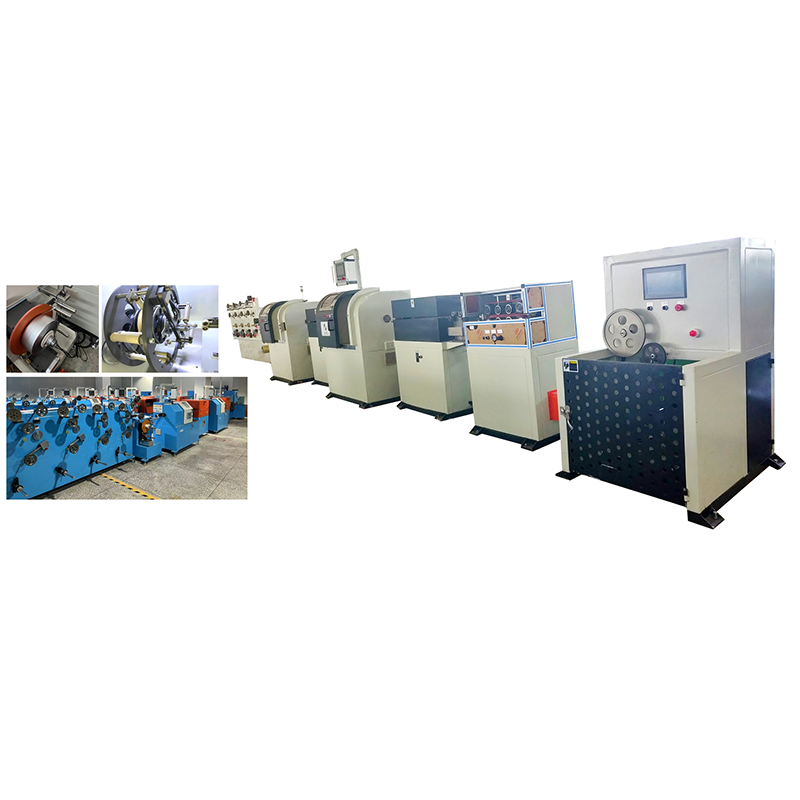
Varje pay-off bobin sitter i en vagga inuti det roterande röret. Tråd lämnar spolen genom en ihålig spindel, löper över keramiska styrrullar, och alla trådar konvergerar vid en stängningsdyna omedelbart före upptagningskapstanen. Eftersom spolerna färdas med röret, släpps tråden utan att vridas tillbaka på sig själv, så läggningen bildas endast vid stängningsformen. Det är också därför en rörformig maskin går snabbare än en planetarisk strander med samma trådantal: den roterande massan är en balanserad cylinder istället för en stor öppen bur.
Där en rörformad strander inte är svaret
Tre fall driver köpare någon annanstans. Konstruktioner över ungefär 37 trådar eller 630 mm² kräver vanligtvis den större spolkapaciteten hos en planetarisk strandare. Isolerade kärnor som tål två läggningar per varv betjänas bättre av en dubbeltwistmaskin av bågtyp, som halverar rotorhastigheten som behövs för samma effekt. Datapar och LAN-kablar behöver en back-twist pair strander så att de enskilda ledarna inte övertvinnas innan paret stängs.
Specifikationsbladet: Elva siffror att jämföra
Specifikationsbladet är viktigare än broschyren, eftersom dessa elva parametrar beskriver vad en rörformad strander faktiskt kan producera snarare än hur den ser ut på ett fabriksgolv.
| Parameter | Typiskt utbud | Vad den styr |
|---|---|---|
| Bobbin positioner | 6 1 till 36 1 | Maximalt antal trådar i den färdiga ledaren |
| Bobbin storlek | PND 400 till PND 800, större på andra strandertyper | Pay-off paketvolym och omladdningsfrekvens |
| Pitch (lägglängd) område | 20 mm till 300 mm | Ledarflexibilitet och utgång vid en given hastighet |
| Rotorhastighet | 200 till 1200 rpm | Tak på produktionshastighet vid en given tonhöjd |
| Linjehastighet | 30 till 250 m/min | Output, men bara meningsfullt när det citeras med tonhöjd |
| Enkeltrådsdiameter | 0,15 mm till 3,0 mm | Vad spänningssystemet och styrningarna klarar av |
| Färdigt tvärsnitt | 0,5 mm² till cirka 630 mm² | Ledarens storlek på stängningsformen och upptagningen accepterar |
| Spänning per bobin | 5 N till 40 N, hålls inom cirka ±10 % | Koncentricitet, trådbrott och ledarens ovalitet |
| Upprullningsspolen | PND 630 till PND 1250 | Spolens längd lämnas till nästa process |
| Tonhöjdstolerans | Inom cirka ±2 % av inställt värde | Konsistens längs hela spolen |
| Installerad ström | 15 kW till 75 kW | Platsförsörjning, kablage och grundlastning |
Bobbin Count och Bobbin Storlek: Kapacitet i vanliga siffror
Bobbin count ställer in det maximala antalet trådar och spolstorleken ställer in hur länge maskinen körs innan den stannar för en omladdning, så inget annat på databladet ändrar den dagliga produktionen så mycket som dessa två siffror.
Läser en bobinräkning
En maskin som beskrivs som 12 1 har tolv roterande betallägen plus ett stationärt centralt läge för kärntråden. Mönstret är okomplicerat: 6 1 bygger en 7-trådsledare, 18 1 bygger en 19-trådsledare och 36 1 bygger en 37-trådsledare. Köp det antal du behöver för den största konstruktionen i din orderbok, eftersom en maskin inte kan tråda fler trådar än den har positioner, och att köra ett 19-trådsjobb på en 36 1 maskin slösar rotorkapacitet och energi.
Läser en spolestorlek
Maskinbeteckningar bär ofta spolens flänsdiameter, såsom PND 400, 500, 630 eller 800. Att flytta från en 400 mm till en 630 mm undertråd ökar paketets volym med ungefär två och en halv gånger, eftersom volymen skalas med kvadraten på diametern. Det minskar omladdningsstoppen på långa körningar, men det tyngre röret behöver mer installerad kraft, en styvare grund och längre bromssträckor. Där ledarkonstruktionen tillåter ett större paket och en annan vridgeometri, tar maskiner som 1250 dubbelbågsstrander samma logik upp till en 1250 mm trumma.
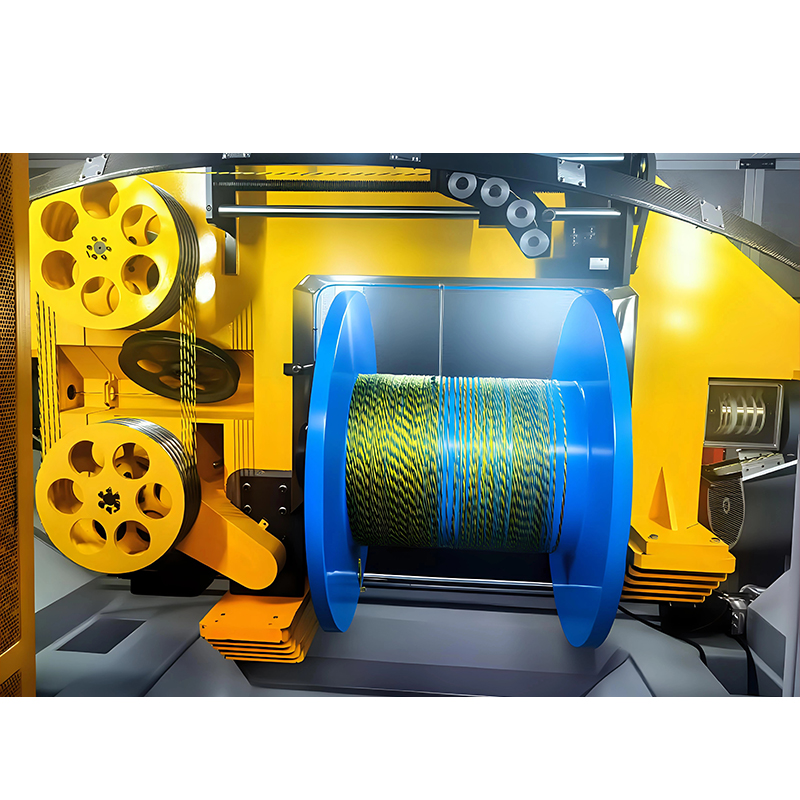 1250 dubbelbågsstrandningsmaskin för höghastighetskabel med medeldiameter Dubbelbågstrandingsmaskin med 1250 mm trumkapacitet, designad för balanserad spänning och höghastighetssträngning av ledare med medeldiameter i data-, kraft- och specialkablar. Visa produkt →
Stigningsräckvidd, rotorhastighet och linjehastighet: Tre siffror som låser ihop
Pitch, rotorhastighet och linjehastighet kan inte specificeras oberoende, eftersom linjehastighet i meter per minut helt enkelt är stigning i meter multiplicerat med rotorhastighet i varv per minut.
En 60 mm stigning vid 800 rpm ger 48 m/min. Samma maskin med 300 mm stigning och 830 rpm når 249 m/min — vilket är varifrån den imponerande rubriken vanligtvis kommer. När du jämför offerter, konvertera varje hastighetsanspråk till en stigning och en rotorhastighet först; en maskin som annonseras med 250 m/min kanske inte klarar av din 60 mm stigning vid mer än 48 m/min.
Att välja plan
Pitch väljs normalt som en multipel av ledardiametern, känd som läggningsförhållandet. För koncentriskt lägg-trådade kopparledare är ytterskikts läggningsförhållanden vanligtvis mellan 8 och 16 gånger strängens diameter. Kortare stigning innebär fler vridningar per meter, en mer flexibel ledare och lägre effekt vid samma rotorhastighet; längre stigning innebär en styvare, mer kompakt ledare som produceras snabbare. Flexibla industrikablar sitter i den korta änden, fasta strömkablar i den långa änden.
Kontrollera tonhöjdsnoggrannheten
Be om tonhöjdstolerans som en procentsats snarare än som ett ord som "exakt". Cirka ±2 % över ett enmetersprov är ett rimligt kommersiellt mål, och det bör mätas på den färdiga upptagningsspolen, inte på ett handupphängt prov vid formen.
Multi-twist alternativ
Om en konstruktion tolererar mer än en läggning per varv, kan uteffekten öka utan att röra rotorhastigheten. En trippelsträngningsmaskin lägger tre vridningar per varv, vilket passar fina, flexibla ledare där en tät läggning krävs men en rörformig rotor skulle behöva snurra opraktiskt snabbt.
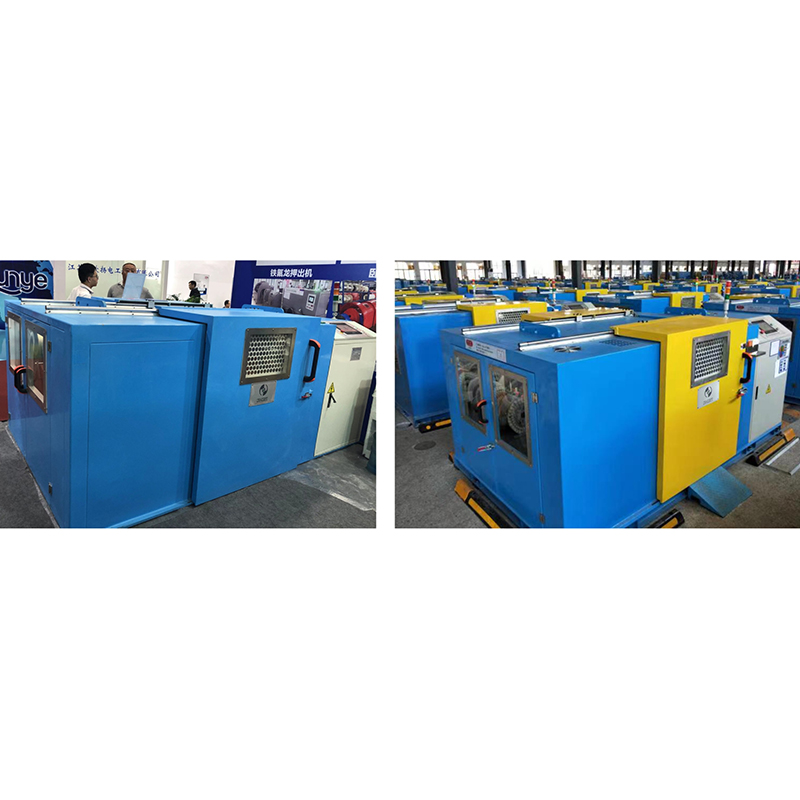 Triple Stranding Machine för CAT5E, CAT6 och CAT7 LAN-kablar Triple-pitch strandingmaskin lägger tre vridningar per varv och använder servopitch-kontroll för exakt, stabil parvridning i CAT5E-, CAT6- och CAT7-datakablar. Visa produkt →
Wire Range, Conductor Construction och Closed Dies
En rörformad strander specificeras vanligtvis över ett entrådsområde på 0,15 mm till 3,0 mm och ett färdigt ledarområde upp till cirka 630 mm², där stängningsformen och formrullarna avgör hur rund eller sektorformad den färdiga ledaren blir.
- 0,15 mm till 0,5 mm: hög rotorhastighet, låg spänning och keramiska styrningar är viktiga för att undvika hack och brott.
- 0,5 mm till 1,5 mm: det allmänna bandet för att bygga tråd, styrkabel och instrumentledare.
- 1,5 mm till 3,0 mm: strömkabelledare och aluminium, där spänning och bromsramp har större betydelse än maximal hastighet.
- Komprimering: en komprimeringsdyna efter stängningsdynan minskar vanligtvis ledardiametern med 6% till 10%, vilket sparar isoleringsmassa nedströms.
- Sektorledare: bildande rullar före upptagningen producerar sektorformer för stora kraftkablar, och de måste specificeras vid beställningsstadiet.
- Aluminium: mjukare än koppar, så förvänta dig lägre spänningsinställningar, skonsammare acceleration och en längre stängningsdyna för att kontrollera ytkvaliteten.
Specifikationer för spänningskontroll, upptagning och drivsystem
Spänningskontroll är där billiga rörformiga trådar misslyckas: en maskin som håller spänningen per bobin inom ungefär ±10 % producerar en koncentrisk ledare och en som inte producerar trasiga ledningar, orundade sektioner och rejekt vid isoleringslinjen.
Mekaniska friktionsbromsar med dansrullar är det enklaste alternativet och är acceptabla för grova räkningar vid jämn hastighet. Pneumatiska bromsar och hysteresbromsar med återkoppling med sluten slinga håller spänningen bättre genom acceleration och retardation, vilket har betydelse när en 36 1-rotor rampar från noll till arbetshastighet. På upptagningssidan, kontrollera konisk spänningsintervall, traversstigningen – normalt inställd något bredare än ledardiametern så att lindningarna inte överlappar – längdräknarens noggrannhet och trådbrottsdetekteringsresponsen. För drivpaketet låter oberoende servomotorer per rotorsektion med PLC-receptlagring en operatör återkalla en konstruktion istället för att återställa växlarna, vilket förkortar omställningen från timmar till minuter.
Tubular vs Bow, Planetarisk och Back-Twist Stranders
Välj strandertyp efter vridningar per varv och förpackningsstorlek: rörformig för en läggning per varv vid hög hastighet, båge för två läggningar per varv, planetarisk för stora paket och höga trådantal, och back-twistmaskiner för datapar.
| Maskintyp | Vridningar per varv | Typiskt trådantal | Typisk ledarstorlek | Bäst passform |
|---|---|---|---|---|
| Rörformig (styv) | 1 | 6 1 till 36 1 | Upp till ca 630 mm² | Bar koppar och aluminium byggnad, styrning och strömledare |
| Bow (dubbel vridning) | 2 | 2 till 12 | Upp till ca 120 mm² | Isolerade kärnor, styr- och instrumentkablar |
| Planetary | 1 | 12 till 60 | Över 630 mm² | Stora strömledare, höga trådantal, stora spolar |
| Back-twist par | 1 per par, med ryggvridningskompensation | 2 per par | Upp till ca 6 mm² par | Data, LAN och parade konstruktionskablar |
När ett projekt rör sig över rörmaskinens bekväma räckvidd, är det vanliga svaret en planetarisk strander, som bär fler bobiner i en större bur och byter ut rotorhastigheten mot förpackningsstorlek och trådantal.
 Strandningsmaskin av planettyp för komplexa högpresterande kabelkablar Planetarisk strandningsmaskin passar fler spolar och högt antal kärnor, med synkron rotation och integrerad skärmning/tejpning för komplexa precisionskablar. Visa produkt →
Vad du ska verifiera vid acceptanstestning
Kör acceptanstestet med både en tom och en fulladd rotor, eftersom hastighets-, spännings- och vibrationsfel endast uppstår när röret bär sin maximala spolvikt.
- Pitchnoggrannhet: mät tio på varandra följande läggningslängder på den färdiga spolen och bekräfta att de faller inom den överenskomna toleransen, vanligtvis ±2%.
- Spänningskonsistens: kontrollera varje pay-off-position med en tensiometer vid körhastighet och logga spridningen över alla positioner.
- Hastighet under belastning: tid en uppmätt längd vid full spolvikt, inte vid tomvikt, och registrera den faktiska stigningen som används.
- Buller och vibrationer: avläsningar under cirka 80 dB(A) vid en meter och jämn rörrotation indikerar bra balans och lagerinriktning.
- Provledare: testa DC-resistans, töjning, koncentricitet och ytfinish, och jämför med provet före inköp.
- Bytestid: ladda om en hel uppsättning spolar med dina egna operatörer och ta tid, eftersom detta är en daglig kostnad.
- Dokumentation och reservdelar: erhåll kopplingsscheman, PLC-backup, en reservdelslista och bekräftelse på tillgängligheten av dragfjäder och keramisk styrning.
Upphandlingsrisker och platskrav
De flesta rörformade strander-projekt glider på plats och gränssnittsproblem snarare än maskinprestanda, så bestäm kraft, grund och spolstandard innan du signerar.
- Installerad effekt: bekräfta den totala belastningen, spänningen och frekvensen och kontrollera om frekvensomriktaren behöver en dedikerad transformator eller en mjukstartare.
- Fundament: fråga efter bultmönstret, dynamiska belastningssiffror och krav på vibrationsisolering; en 36 1 maskin i hastighet kommer att hitta ett svagt golv.
- Golvutrymme: tillåt rörlängden plus ungefär 1,5 m i varje ände för att ladda spolen och ta bort spolen.
- Verktyg: ren, torr tryckluft för pneumatiska bromsar och en stabil omgivningstemperatur för repeterbarhet av spänningar.
- Spolarstandard: insistera på kompatibilitet med din befintliga PND- eller DIN-spolflotta, eftersom proprietära spolar låser dig till en leverantör.
- Reservdelar: dragfjädrar, keramiska styrningar, stängningsdynor och remmar slits först, så kom överens om ledtider för dessa artiklar i kontraktet.
- Säkerhet och efterlevnad: förreglade skydd, nödstopp och den märkning som krävs på din marknad ska anges skriftligen.
- Databladsfällor: var misstänksam mot en linjehastighet som anges utan en stigning och mot spänning som anges per maskin snarare än per undertråd.
Vanliga frågor: Specifikationer för rörformad strandningsmaskin
Är en rörformad strander detsamma som en stel strander?
De två termerna används ofta omväxlande, men rörformig hänvisar specifikt till maskiner där pay-off bobinerna sitter inuti ett roterande rör. Rigid stranding är den bredare familjen och inkluderar maskiner av burtyp med en annan rotorkonstruktion, så fråga vilken geometri som anges.
Vilken pitch range ska jag be om?
För de flesta blanka koppar- och aluminiumledare täcker ett arbetsområde på 20 mm till 300 mm nästan varje konstruktion, med det användbara bandet för din produkt i mitten. Ange stigningsintervallet med motsvarande rotorhastighet så att den angivna utgången är verifierbar.
Hur många spolar behöver jag för en 19-trådsledare?
En 19-tråds koncentrisk konstruktion behöver en 18 1-maskin: arton roterande pay-off-lägen plus en central position för kärntråden. En 12 1-maskin kan bara bygga en 13-trådsledare, så antalet måste matcha din största planerade konstruktion.
Kan en rörformad strander leda aluminiumledare?
Ja, förutsatt att spänningssystemet är tillräckligt lågt och accelerationen är skonsam. Aluminium är mjukare och mer benäget för ytmärkning, så förvänta dig långsammare rampprofiler, en längre stängningsdyna och tätare styrinspektion än med koppar.
Vilken linjehastighet är realistisk?
Realistisk hastighet beror helt på tonhöjden. Vid en snäv 30 mm stigning producerar en rötor vid 900 rpm 27 m/min; vid en lång stigning på 200 mm når samma rotor 180 m/min. Behandla varje enskild hastighetssiffra utan en pitch som ett marknadsföringsnummer snarare än en specifikation.
Skriftligt specifikationsarbete betalar sig själv. Sätt spolantal, spolstorlek, stigningsintervall med matchande rotorhastighet, trådintervall, spänningsnoggrannhet och stigningstolerans på ett jämförelseblad och testa sedan dessa siffror mot ett levande prov innan inköpsordern går ut. Om du vill se hur dessa siffror översätts till riktiga maskiner, kan du se sortimentsöversikten på huvudkatalogsidan listar strandningsmodellerna och deras spolestorlekar sida vid sida.